
Geri çekilebilir mobil püskürtme ve zımparalama kabini esnek, yerden tasarruf sağlayan ve çok işlevli bir kaplama iş istasyonudur. Teleskopik hareketli yapısı ve entegre toz ve boya buharı filtrele...
See Details
Yueze Çevre Koruma, profesyonel teknoloji ve ince işçilikle tek elden uyumlu endüstriyel yüzey işleme çözümleri sunar.
 Soruları Alın
2026-08-14
Çoğu toz boyalar arasında kürlenir 160 ve 210 santigrat derece Standart termoset polyester ve epoksi tozlarının büyük çoğunluğu, parçanın kendisi bu sıcaklığa ulaştığında 180 ila 200 santigrat derecede 10 ila 20 dakika boyunca kürlenir. Düşük kürlenen toz formülasyonları, 120 ila 150 santigrat dereceye kadar düşük sıcaklıklarda son işlem yapabilir; bu, MDF, plastik veya ince alüminyum gibi ısıya duyarlı alt tabakaların bir toz kaplama hattından geçtiği durumlarda önemlidir. Gerçekte iyi bir sertleşmeyi belirleyen sayı fırın ayar noktası değil, parçanın metal sıcaklığıdır, çünkü fırınlar ısınma süresini ve parça kütlesini hesaba katmak için hedef kürleme sıcaklığından daha yükseğe ayarlanmıştır.
Toz kaplama kuru, elektrostatik olarak yüklenmiş bir toz olarak uygulanır ve ısıtıldığında ancak sert, sürekli bir film haline gelir. Bir toz kaplama hattının kürleme fırınında, toz önce erir ve pürüzsüz bir tabaka halinde akar, ardından kimyasal olarak çapraz bağlanarak son dayanıklı kaplamayı oluşturur. Sıcaklık çok düşükse veya bekleme süresi çok kısaysa, parça fırından çıktığında kaplanmış gibi görünse bile film hiçbir zaman tam olarak çapraz bağlanmaz ve yumuşak, kireçli veya kolayca çizilebilen bir yüzey bırakır.
Her toz üreticisi, bir çift sayı, sıcaklık ve süreden oluşan bir kürleme programı yayınlar; örneğin metal yüzeyde ölçülen 10 dakika boyunca 200 santigrat derece. Her iki sayı da birbirine bağlıdır ve biri olmadan diğeri değerlendirilemez. Yalnızca 180 santigrat dereceye ulaşan bir parça, orada daha uzun bir bekleme süresi boyunca tutulursa yine de düzgün bir şekilde sertleşebilir; bu nedenle toz kaplama hattındaki fırın uzunluğu ve konveyör hızı, yalnızca hedef sıcaklık etrafında değil, parça kütlesine göre hesaplanır.
Kürleme gereklilikleri kimyaya göre değişir ve uygulama için doğru tozun seçilmesi genellikle kürlenme sıcaklığının alt tabaka ve üretim hattı kapasitesiyle eşleştirilmesine bağlıdır.
| Toz Kimyası | Tipik Kür Sıcaklığı | Tipik Bekleme Süresi |
|---|---|---|
| Standart TGIC Polyester | 180 ila 200 santigrat derece | 10 ila 15 dakika |
| Epoksi Tozu | 160 ila 190 santigrat derece | 10 ila 20 dakika |
| Epoksi Polyester Hibrit | 170 ila 190 santigrat derece | 10 ila 15 dakika |
| Düşük Kürlü Polyester | 120 ila 150 santigrat derece | 15 ila 25 dakika |
Toz kaplama için hangi sıcaklığa ihtiyacınız olduğuna dair doğru cevap, yalnızca haznedeki tozun türüne değil, her zaman parçanın neyden yapıldığına bağlıdır. Bir alt tabakanın güvenli sınırının üzerinde çalıştırılması, kaplamanın kendisi mükemmel bir şekilde sertleşse bile malzemeyi yamulabilir, rengini bozabilir veya zayıflatabilir.
Kürleme fırını, toz boya hattında doğru sıcaklığa tutarlı bir şekilde ulaşmak için en önemli istasyondur. Başlangıçta çok sıcak ve konveyör yolunun sonunda çok soğuk olarak ayarlanmış bir fırın, her parça aynı nominal toz ve ayar noktasına sahip olsa bile parti genelinde tutarsız kürleme sonuçları üretir.
Modern bir ortamda birçok endüstriyel fırın toz kaplama hattı parçayı hemen tam ısıyla püskürtmek yerine hava sıcaklığının kademeli olarak artması için birden fazla ısıtma bölgesi kullanın; bu, parça çekirdeği sıcaklığına ulaşmadan yüzeyin soyulma riskini azaltır.
Fırın bölmesi boyunca eşit hava akışı dağıtımı, soğuk noktaları önler ve çok fazla parçanın birbirine çok yakın asıldığı bir toz kaplama hattının aşırı yüklenmesi, hava dolaşımını engeller ve parçaların gölgeli tarafında yetersiz kürlenmiş bölümler oluşturur.
Toz kaplama hattındaki konveyör hızı, parça kütlesine ve fırın uzunluğuna göre ayarlanır; böylece her parça, yalnızca fırından geçmek için yeterli süreyi değil, çapraz bağlama reaksiyonunu tamamlamak için sıcaklıkta yeterli süreyi harcar.
| Sorun | Sıcaklıkla İlgili Neden |
|---|---|
| Tebeşirli veya Yumuşak Kaplama | Yetersiz metal sıcaklığı veya bekleme süresi nedeniyle yetersiz kürlenme |
| Sararma veya Renk Değişikliği | Aşırı fırın sıcaklığından veya uzun bekleme süresinden dolayı aşırı kürlenme |
| İğne Delikleri veya Yüzey Kabarcıkları | Film sertleşmeden önce gazın dışarı çıkmasına neden olan hızlı ısı artışı |
| Bir Grupta Eşit Olmayan Parlaklık | Tutarsız fırın bölgesi sıcaklığı veya engellenen hava akışı |
Fırın ayar noktalarını tahmin etmek en yaygın nedendir. toz kaplama hattı tutarsız sonuçlar üretir, bu nedenle çoğu kaliteli program yalnızca fırın ekranına güvenmek yerine gerçek parça sıcaklığını doğrular.
Standart alüminyum parçalar normal 180 ila 200 santigrat derece aralığında iyi bir şekilde sertleşir, ancak ince ekstrüzyonlar bazen ısı bozulmasını önlemek için daha uzun bir bekleme süresiyle eşleştirilmiş biraz daha düşük bir fırın ayar noktasından faydalanır.
Evet, düşük sertleşmeli toz formülasyonları, 120 ila 150 santigrat derecede tamamen çapraz bağlanacak şekilde tasarlanmıştır; bu, toz kaplama hattında çalışan ahşap, plastik ve diğer ısıya duyarlı alt tabakalar için standart seçimdir.
Toz eriyecek ve akacak, ancak tam olarak çapraz bağlanmayacak ve bitmiş gibi görünen ancak yapışma, sertlik ve kimyasal direnç testlerini geçemeyen bir kaplama bırakacaktır.
Çoğu standart toz, parça metalinin kendisi hedef sıcaklığa ulaştığında 10 ila 20 dakikaya ihtiyaç duyar ve kesin rakam her zaman toz üreticisinin teknik veri sayfasında listelenir.
Parça kalınlığı, hedef sıcaklığın kendisinden ziyade hedef sıcaklığa ulaşmanın ne kadar süreceğini değiştirir, bu nedenle daha ağır parçaların tam sertleşmeye ulaşması için daha uzun süre fırında kalması veya toz kaplama hattında daha yavaş konveyör hızı gerekir.
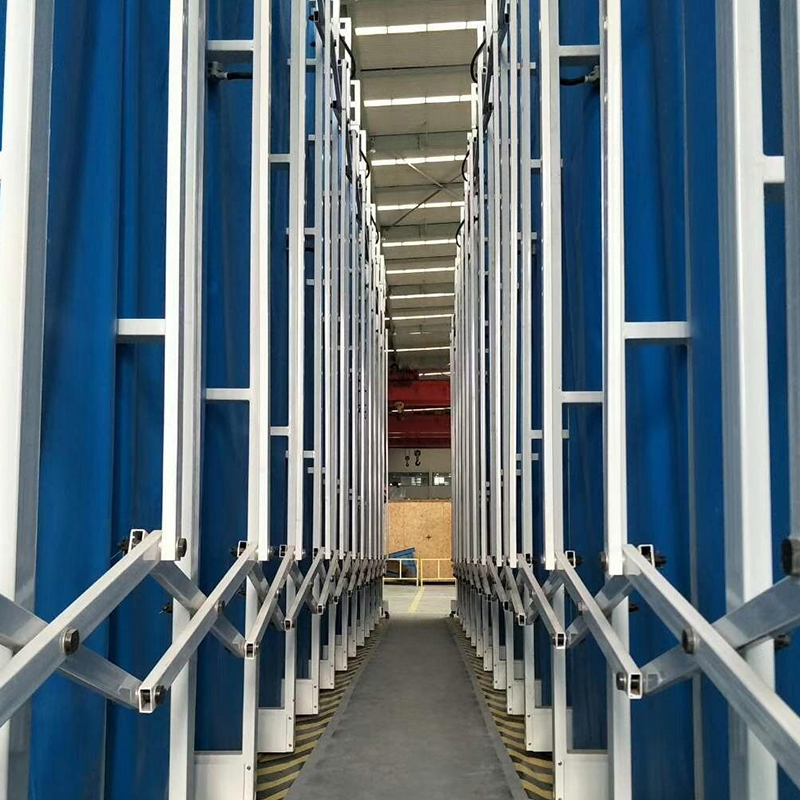
Geri çekilebilir mobil püskürtme ve zımparalama kabini esnek, yerden tasarruf sağlayan ve çok işlevli bir kaplama iş istasyonudur. Teleskopik hareketli yapısı ve entegre toz ve boya buharı filtrele...
See Details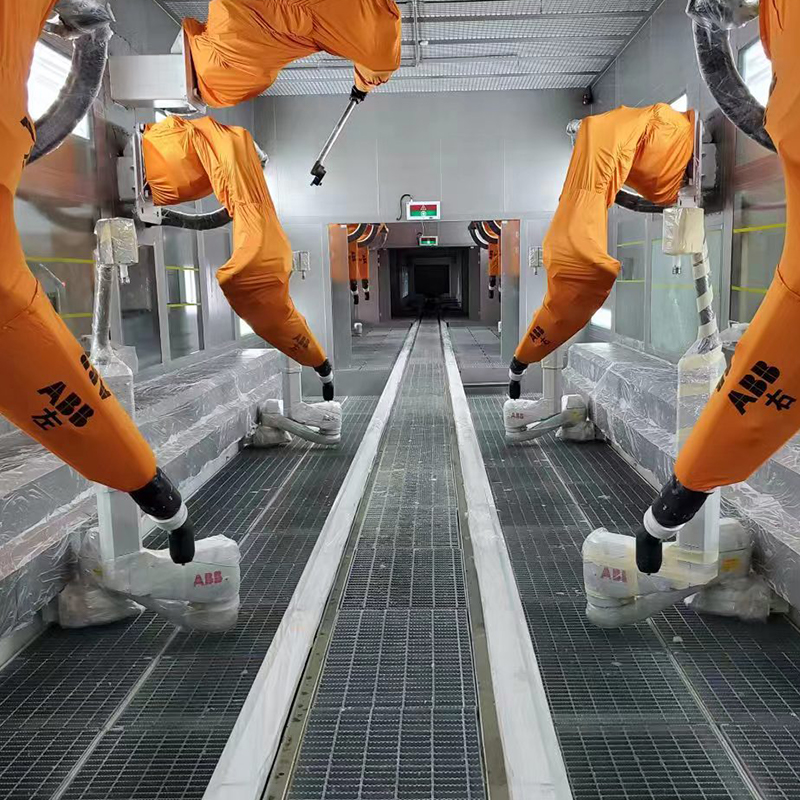
Çeşitli motor kasa tiplerine (elektrikli araç motor kasası, endüstriyel motor kasası, ev tipi motor kasası, yüksek sıcaklık motor kasası, alüminyum alaşımlı/çelik motor kasası) uygulanabilen, motor...
See Details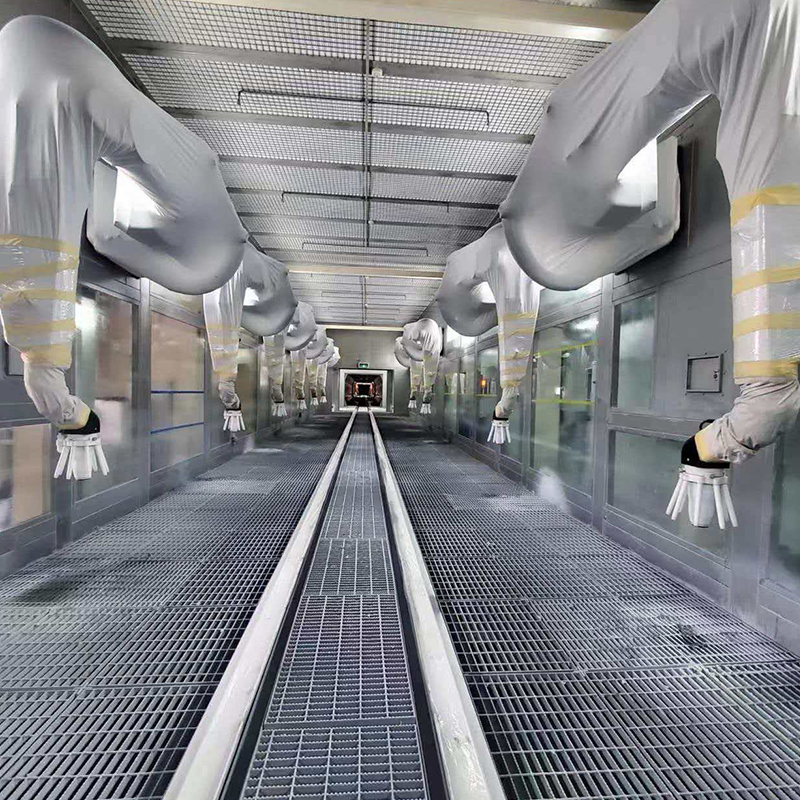
Otomobil jantı üretimi ve yenilemesi için özel olarak tasarlanmış, çeşitli otomobil jantı tiplerine (çelik jant, alüminyum alaşımlı jant, dövme jant, döküm jant, binek otomobil jantı, ticari araç j...
See Details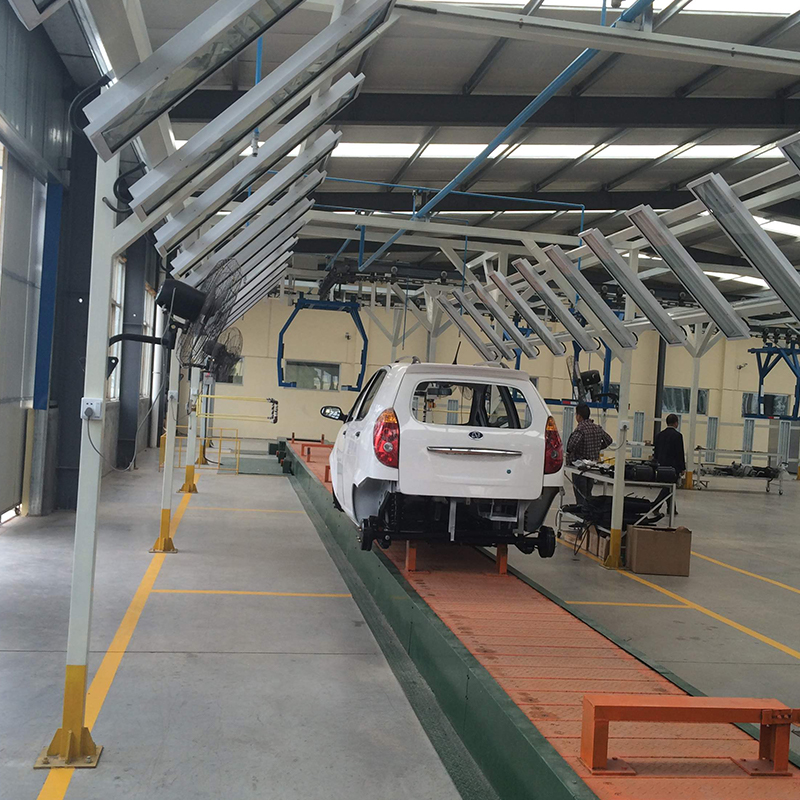
Elektrikli araçlar (EV'ler) için özel olarak tasarlanmış, çeşitli EV türlerine (yolcu EV'si, ticari EV, yeni enerji lojistik aracı) ve EV bileşenlerine uygulanabilen profesyonel elektrofo...
See Details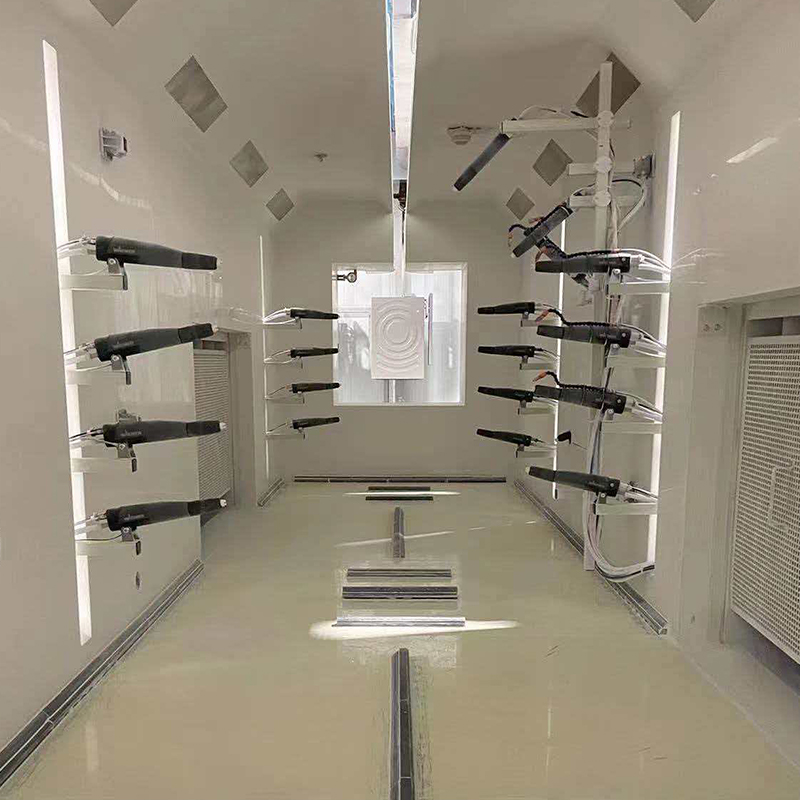
Hırdavat, otomobil parçaları, mühendislik makineleri, metal mobilyalar, sanatsal rögar kapakları, belediye tesisleri ve hassas bileşenler gibi metal iş parçalarında yaygın olarak kullanılır; kütle ...
See Details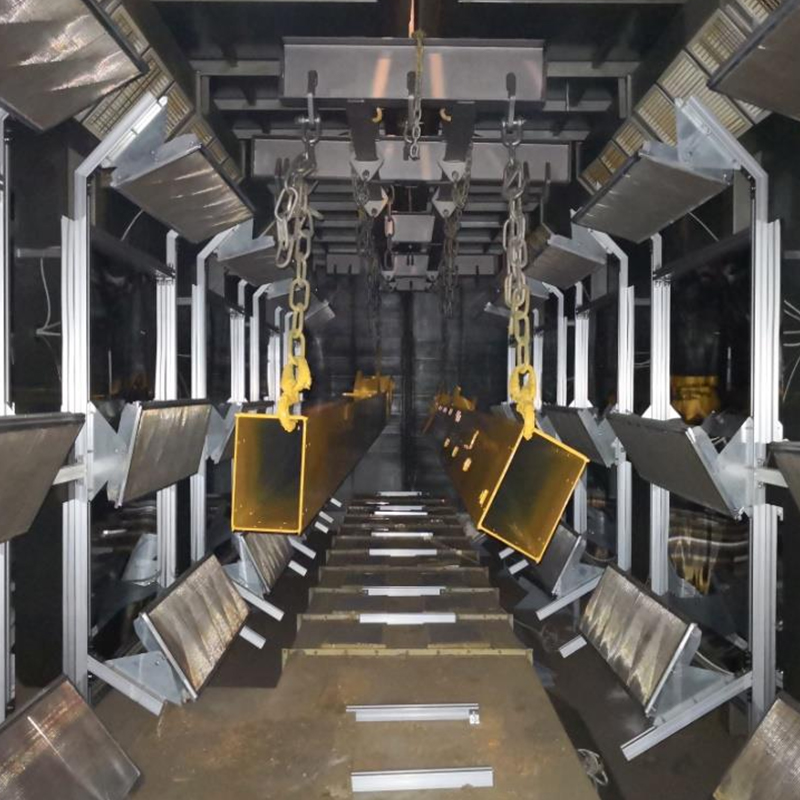
Otomobil jantı üretimi ve yenilemesi için özel olarak tasarlanmış, çeşitli otomobil jantı tiplerine (çelik jant, alüminyum alaşımlı jant, dövme jant, döküm jant, binek otomobil jantı, ticari araç j...
See DetailsÖzelleştirilmiş Endüstriyel Kaplama Sisteminizi Oluşturun
İş parçası bilgilerinizi, üretim kapasitenizi, kaplama prosesinizi, atölye düzeninizi ve çevre gereksinimlerinizi bize gönderin. Yueze, projenizi değerlendirmenize ve uygun bir kaplama, taşıma, kurutma ve çevresel arıtma çözümü geliştirmenize yardımcı olacaktır.
Ana menü
Ürünler
Bize Ulaşın
Şirket Adresi:
No. 12, Park Bulvarı, Shanggang Endüstri Parkı, Jianhu, Yancheng Şehri, Jiangsu Eyaleti
Hemen Bize Mesaj Gönderin!
Bizi takip edin: