Toz Boya Hattının Temel Avantajları
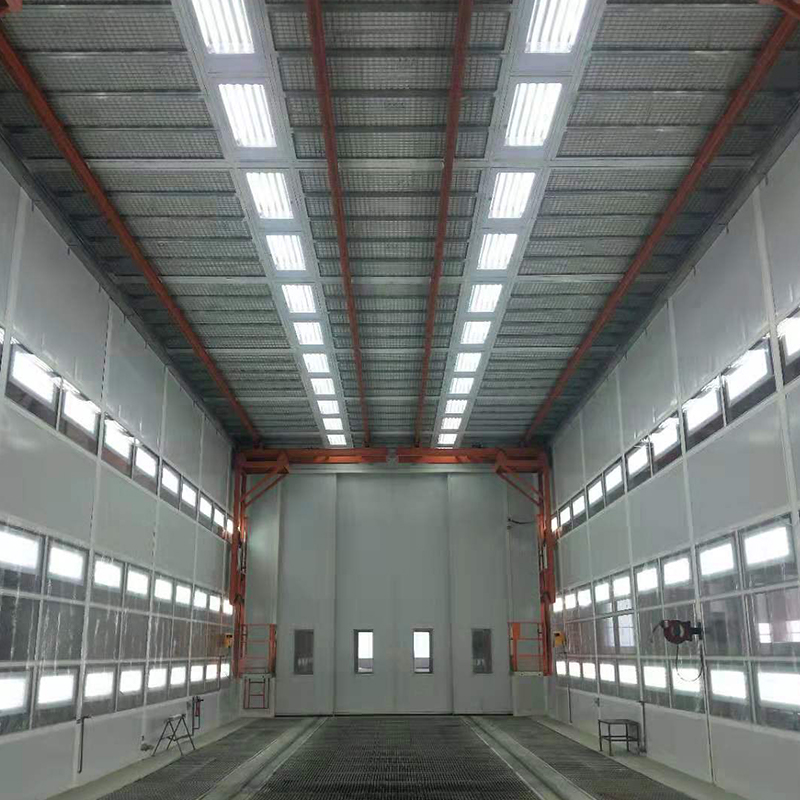
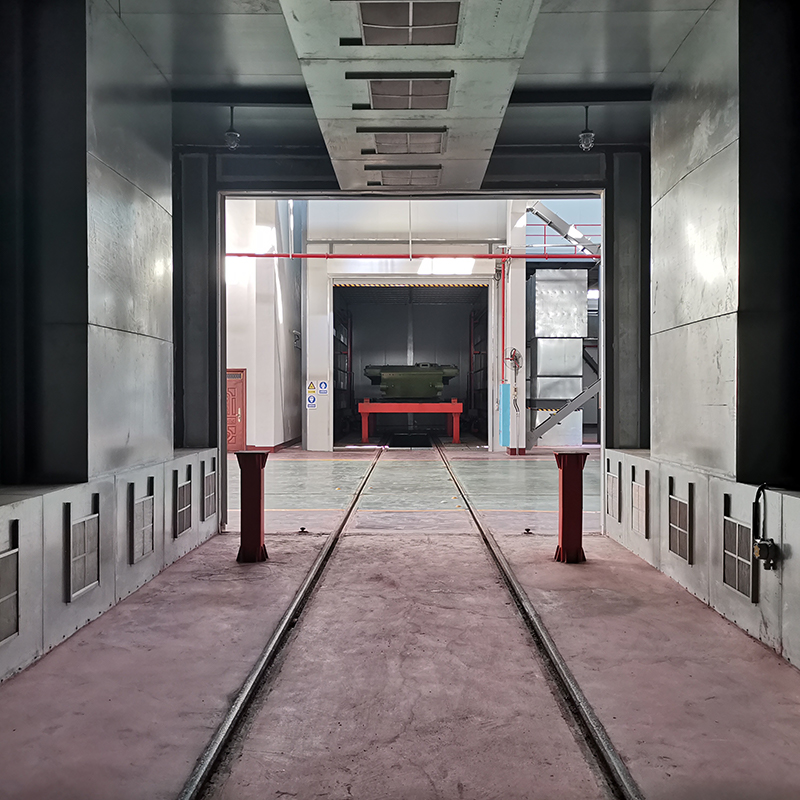
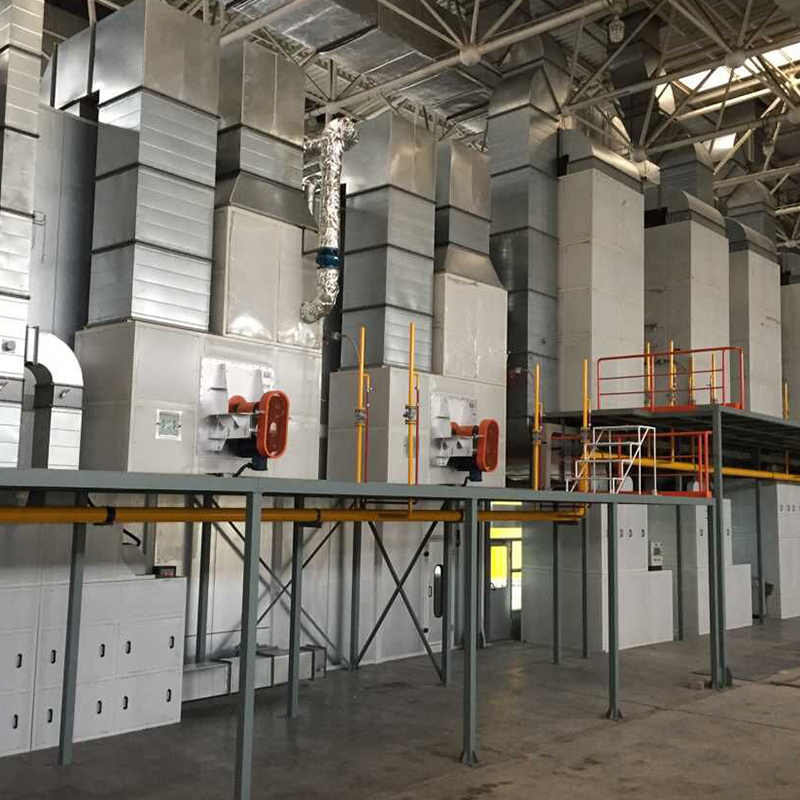
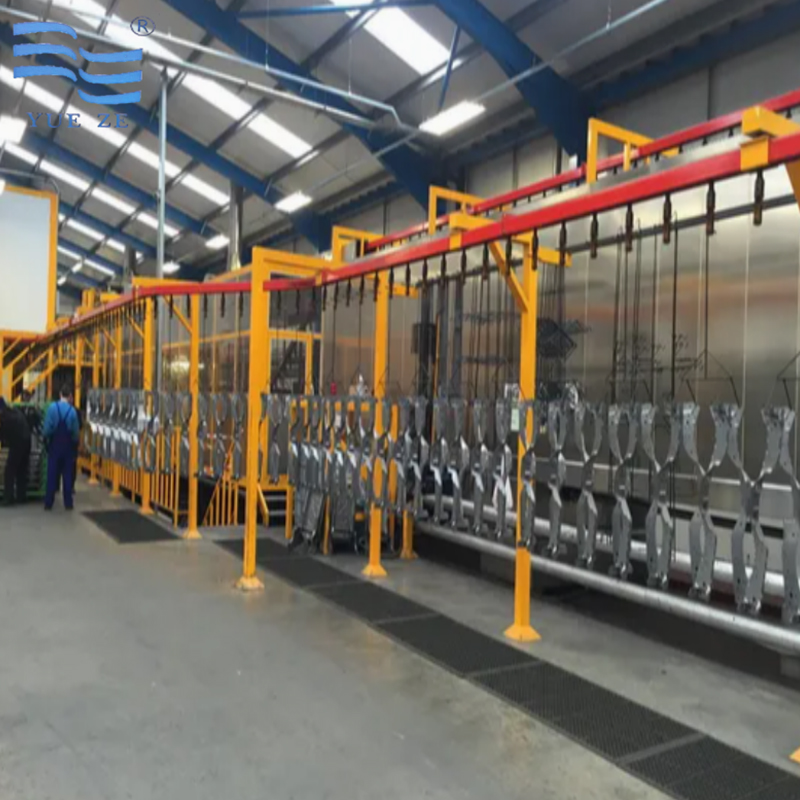
A Toz Boya Hattı ön arıtmayı, toz uygulamasını ve kürlemeyi tek bir sürekli proseste entegre ederek fabrikaların ayrı istasyonlar arasında manuel aktarıma gerek kalmadan çıplak metalden bitmiş kaplamalı parçaya geçmesine olanak tanır. Sıvı boyama ile karşılaştırıldığında, toz kaplama minimum düzeyde uçucu organik bileşik (VOC) emisyonu üretir ve fazla püskürtülen toz genellikle atılmak yerine geri kazanılıp yeniden kullanılabildiğinden daha az tehlikeli atık üretir. Tam entegre hatta geçiş yapan fabrikalar sıklıkla daha yüksek ilk geçiş kaplama kalitesi çünkü ön işlem, uygulama ve kürleme koşulları, ayrı aşamalar arasındaki manuel işlemlere göre değişiklik göstermek yerine, bir iş parçasından diğerine tutarlı kalır.
Bu işlemle üretilen kaplama aynı zamanda güçlü darbe ve korozyon direnciyle de bilinir; bu, toz kaplama hatlarının tekrarlanan işlemlere ve çevreye maruz kalmaya dayanması gereken otomotiv parçaları, cihazlar ve dış mekan ekipmanlarında yaygın olarak kullanılmasının nedenlerinden biridir.
Otomatik Toz Boya Hattı Nasıl Çalışır?
bir otomatik toz boya hattı iş parçalarını genellikle aşağıdaki sırayla hareket ettirir:
- Ön işlem aşaması: yağdan arındırma, durulama ve fosfatlama, yüzeyi kaplamanın yapışması için hazırlar;
- Kurutma aşaması: parça püskürtme kabinine girmeden önce kalan nemi giderir;
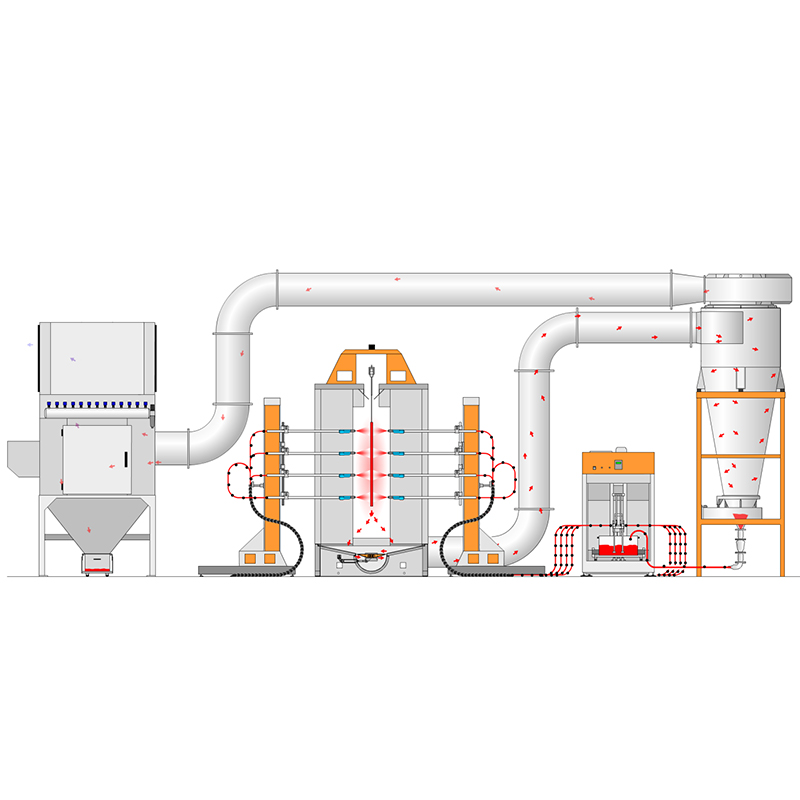
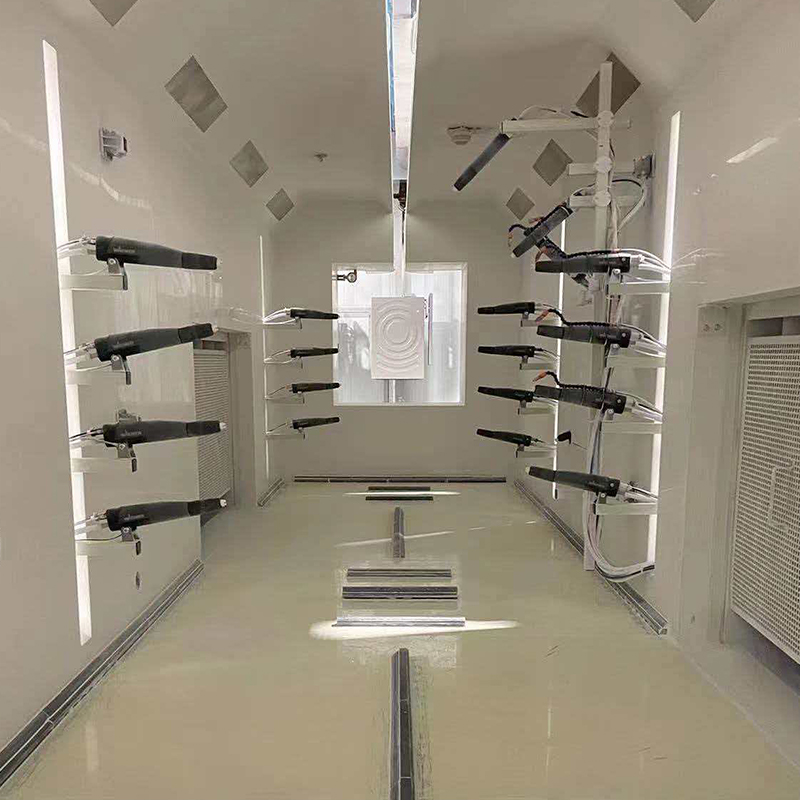
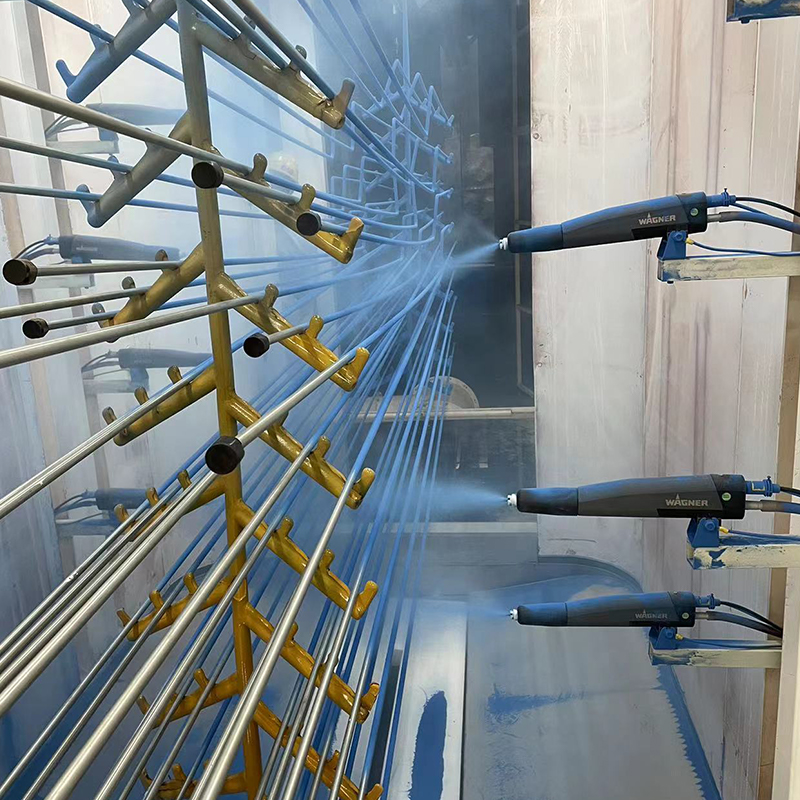
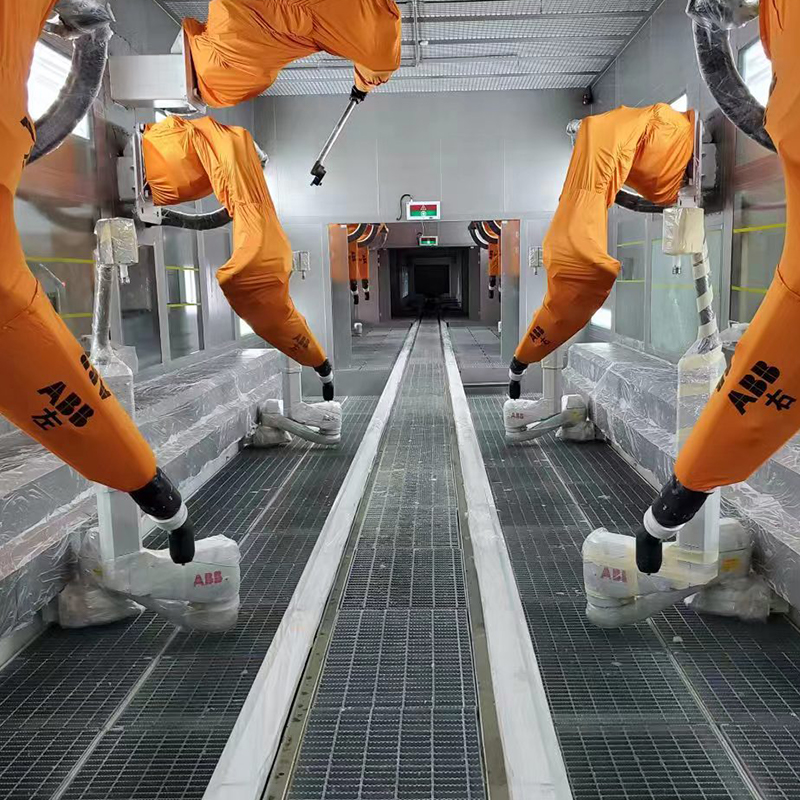
- Toz uygulaması: elektrostatik tabancalar yüklü toz parçacıklarını yüzeye eşit şekilde uygular;
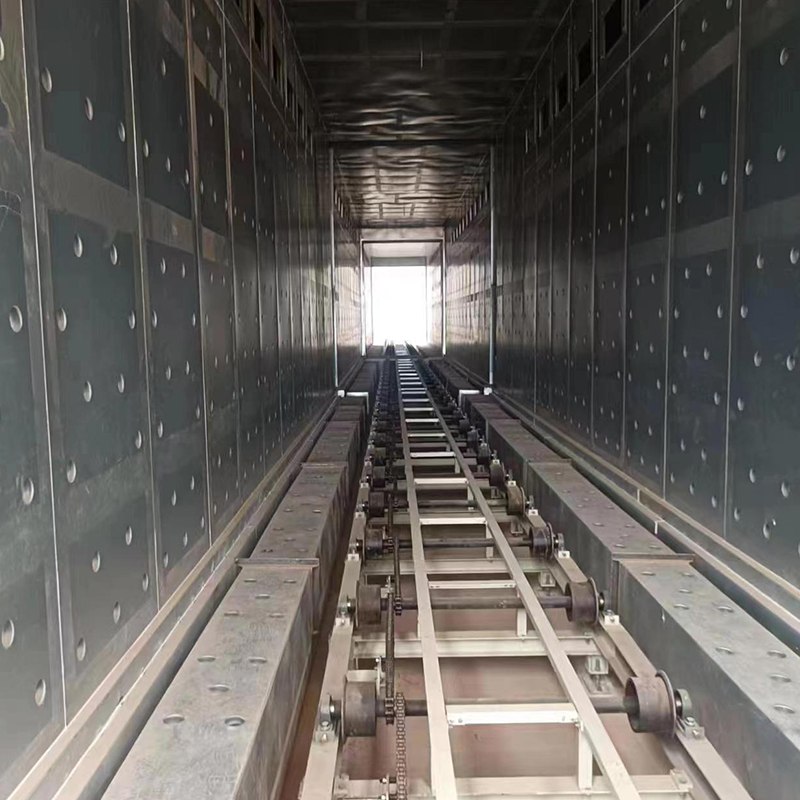
- Kürleme fırını: ısı, tozu sürekli, dayanıklı bir kaplama filmi halinde kaynaştırır;
- Soğutma ve muayene: Parçalar, son kalite kontrolleri ve boşaltmadan önce soğutulur.
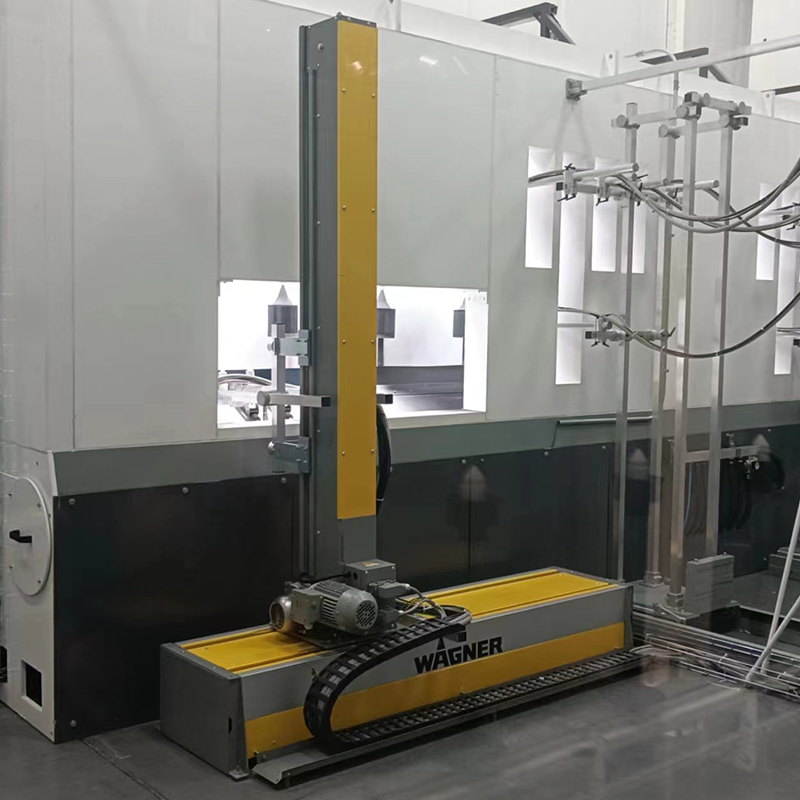
Otomatik bir kurulumda, konveyör sistemleri ve programlanabilir mantık kontrolörleri (PLC'ler), her aşama arasındaki zamanlamayı senkronize ederek, üretim hacmi artarken bile hattın sabit bir döngü süresini korumasına olanak tanır.
Etkili Bir Bitiş Çizgisi Toz Boya Prosesini Ne Tanımlar?
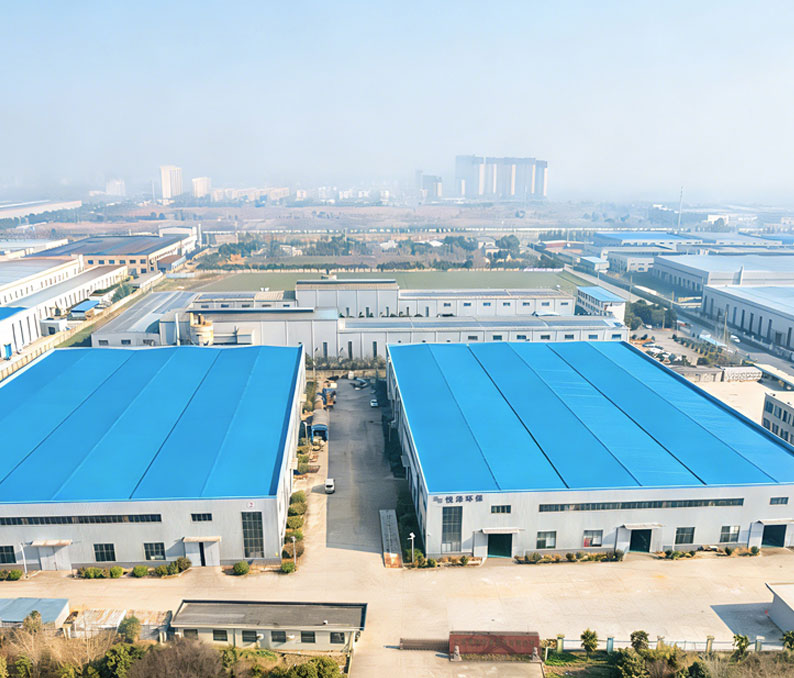
Genellikle bitiş çizgisi toz kaplama işlemi olarak anılan bir kaplama hattının son aşamaları, müşterilerin nihai olarak göreceği görünümü ve dayanıklılığı belirler. Tutarlı fırın sıcaklık kontrolü, uygun kürleme süresi ve kullanımdan önce iyice soğutma, hepsi düzgün, hatasız bir yüzey elde edilmesine katkıda bulunur. Yancheng, Jiangsu, Çin'de bulunan Jiangsu Yue Ze Çevre Koruma Equipment Co., Ltd., 58 milyon yuan kayıtlı sermayesi ile 35.000 metrekareye yayılıyor ve getiriyor 40 yıldan fazla deneyim toz boya hatlarında, yeni yüksek kızılötesi radyasyonla kurutma serilerinde ve ilgili kaplama ekipmanlarında. 2014 yılında döküm karşı ağırlık blokları için sektörün ilk asılı otomatik boyama proses hatlarından birini geliştirdiğinden beri şirket, bu mühendislik deneyimini Çin'deki birçok ilde ve uluslararası pazarlarda kaplama hattı projelerini tamamlamak için uyguladı.
Toz Boya Hattı Aşaması Referansı
Tablo: Bir toz boya hattının temel aşamaları ve işlevleri | Sahne | İşlev | Kalite Üzerindeki Etki |
| Ön Arıtma | Yüzey temizliği ve hazırlanması | Kaplama yapışmasını belirler |
| Toz uygulaması | Elektrostatik kaplama biriktirme | Film kalınlığını ve kapsamını belirler |
| Kürleme | Toz filmin ısıyla füzyonu | Dayanıklılığı ve yüzey kalitesini belirler |
Sıkça Sorulan Sorular
S1: Bir uygulamanın temel faydaları nelerdir? Toz Boya Hattı sıvı boyayla karşılaştırıldığında?
Toz boya hattı daha düşük VOC emisyonları üretir, yeniden kullanım için aşırı püskürtmenin geri kazanılmasına olanak tanır ve geleneksel sıvı boya sistemleriyle karşılaştırıldığında genellikle daha dayanıklı, darbeye dayanıklı bir son kat elde edilmesini sağlar.
S2: Otomasyon, otomatik bir toz boya hattında tutarlılığı nasıl artırır?
Otomasyon, ön işlem süresini, toz uygulamasını ve kürleme sıcaklığını her iş parçasında tutarlı tutar ve aşamaların manuel işlemeye dayandığı durumlarda oluşabilecek kalite değişikliklerini azaltır.
S3: Son bitiş çizgisi toz boya kalitesini en çok hangi faktörler etkiler?
Kaplama aşamasına girerken temiz, iyi hazırlanmış bir yüzeyin yanı sıra kürleme fırını sıcaklığının doğruluğu, yeterli kürleme süresi ve kullanımdan önce uygun soğutma en önemli faktörler arasındadır.