
Büyük dökümler ve ağır kamyon parçaları için özel olarak tasarlanmış, çeşitli büyük dökümlere (mühendislik dökümleri, madencilik ekipmanı dökümleri, endüstriyel dökümler) ve ağır kamyon bileşenleri...
See Details
Yueze Çevre Koruma, profesyonel teknoloji ve ince işçilikle tek elden uyumlu endüstriyel yüzey işleme çözümleri sunar.
 Soruları Alın
2026-09-04
Yıllar süren güneş, yağmur ve yol tuzundan sonra elinizi bakımlı bir traktörün şasisi veya dış mekan elektrik kabini üzerinde gezdirin: yüzey hâlâ pürüzsüz, kalın ve inatla sağlam. Bu dayanıklılık nadiren sıvı boyadan gelir. Toz kaplamadan gelir ve nasıl çalıştığına dair kısa cevap şudur: İnce öğütülmüş kuru toza elektrostatik yük verilir, topraklanmış metal parça yüklü parçacıkları yüzeyine ve kenarlarının etrafına çeker ve daha sonra fırın ısısı eritir ve bu tozu kimyasal olarak tek bir sürekli, sert film halinde bağlar. Buharlaşacak solvent yok, sarkacak damlama yok ve kalınlık tek geçişte oluşturuluyor.
Aşağıdaki kılavuz, tozun içindeki kimyayı, onu yapışmasını sağlayan fiziği, sürecin üç aşamasını, tozun sıvı boyayla nasıl karşılaştırıldığını ve komple bir hattın tüm bunları vardiyadan güvenilir bir şekilde yapmak için ihtiyaç duyduğu ekipmanı açıklamaktadır.
Toz kaplama sadece sıvının uzaklaştırıldığı boya değildir; Farklı bir uygulama yöntemi için geliştirilmiş bir formülasyondur. Toz haline getirilmeden önce malzeme, dört fonksiyonel bileşen grubunun harmanlanmış bir eriyiğidir:
Karışım ekstrüde edilir, soğutulur ve tipik olarak onlarca mikrometreyle ölçülen ince parçacıklar halinde öğütülür, böylece un gibi akar ancak neredeyse sıvı gibi bir tabancadan püskürtülebilir.
Termoset formüller (polyester, epoksi, epoksi-polyester hibrit, poliüretan) endüstriyel kaplamalarda hakimdir. Pişirme sırasında reçine ve küratif, tekrar eritilemeyen moleküler bir ağ oluşturarak reaksiyona girer. Toz kaplı parçalara kimyasallara, ısıya ve darbelere karşı dayanıklılık kazandıran şey bu geri dönüşümsüzlüktür.
Termoplastik tozlar – nylon, PVC, polyethylene – melt and flow without chemical change, so they can be remelted. They are chosen for thick, tough, functional films on products such as dishwasher racks, fencing and pipe fittings.
Kabin ister manuel ister tam otomatik olarak çalıştırılsın ve parça ister küçük bir braket ister iki tonluk bir döküm olsun, her toz kaplama işi aynı üç aşamadan geçer: yüzeyin hazırlanması, yüklü tozun uygulanması, filmin kürlenmesi.
Toz doğrudan temas ve elektrostatik kuvvet yoluyla yapışır, böylece metal üzerinde kalan her şey (işleme yağı, pas, hadde tufalları, nem) son kat altında zayıf bir tabaka haline gelir. Standda kötü hazırlık nadiren görülür; aylar sonra, mükemmel görünen bir filmin altında soyulma, kabarma veya korozyon sürünmesi olarak ortaya çıkar.
Hazırlık genellikle dökümlerden ve kaynaklardan pası ve tortuyu çıkarmak için aşındırıcı veya kumlama ile yağları çıkarmak için alkali yağ giderme veya fosfat tipi dönüşüm yıkamasını birleştirir. Ağır dökümler ve yapısal çelikler için kumlama isteğe bağlı değildir; bu, tüm bitirme işleminin bağlı olduğu adımdır.
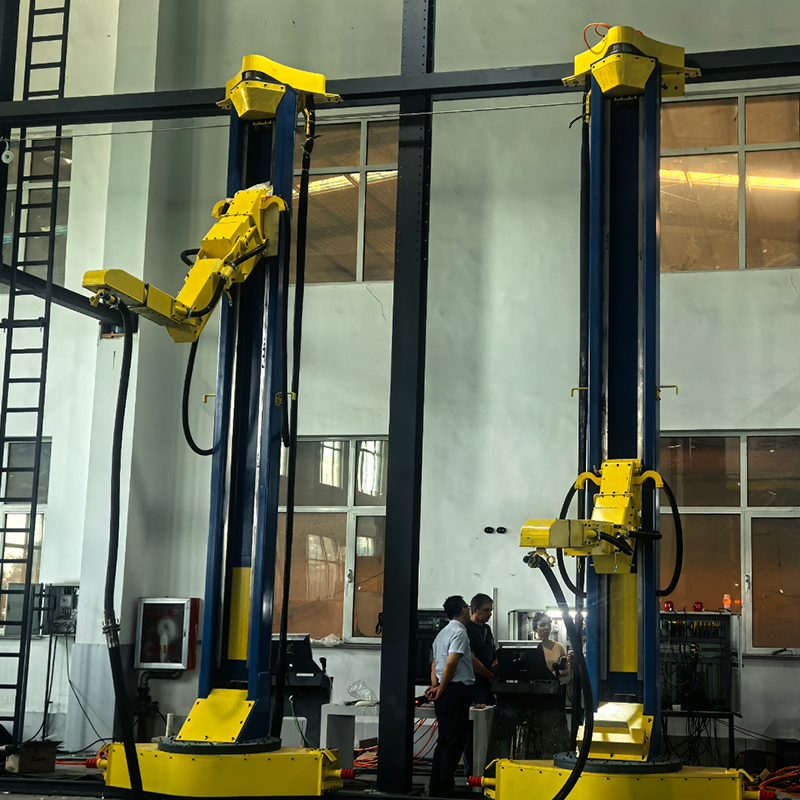 Yüzey Hazırlama için Zımpara Odası ve Otomatik Kumlama Makinesi Toz püskürtülmeden önce, ağır dökümlerin ve yapısal çeliğin pas, kireç ve eski kaplamaları soymak ve böylece son katın yapışabilmesi için kumlama işlemine ihtiyacı vardır. Bu ekipman, toz giderme ile birlikte kapalı, otomatik kumlama sağlar ve bu da onu gözden geçirilmeye değer önemli bir ön arıtma adımı haline getirir. Ürünü Görüntüle →
Kabinin içinde, toz, akışkanlaştırma hunisinden (tozu hafifçe kabarcıklanan havada asılı tutan ve böylece bir sıvı gibi hortumlar boyunca hareket eden bir kap) çekilir ve püskürtme tabancasına iletilir. En yaygın kurulumda, tabanca ucunda yüksek voltajlı bir elektrot olan korona şarjı, tipik olarak onlarca kilovolt , çevredeki havayı iyonize eder ve tabancadan ayrılırken parçacıklara negatif yük aktarır. Topraklanmış kısım yüklü bulutu kendine doğru çeker ve parçacıklar bu yükü, taşıma ve fırına taşıma sırasında bağlı kalacak kadar uzun süre tutar.
İki etki, yöntemi oldukça verimli kılmaktadır. Etrafı saran yüklü parçacıkların elektrik alanını kenarlara, yanlara ve hatta parçanın arkasına kadar takip etmesi anlamına gelir. Kendi kendini sınırlayan yapı yüklü katman büyüdükçe gelen tozu itmeye başlayarak film kalınlığını makul derecede eşit (genelde yaklaşık 50 ila 100 mikrometre (2 ila 4 mil) Tek geçişte, sıvı yapılı bir boyanın eşleşmesi için birkaç kat uygulanması gerekir.
Üretimde iki değişiklik önemlidir. Tribo tabancalar, tozu yüksek voltaj yerine sürtünme yoluyla şarj eder ve korona alanlarının mücadele ettiği derin girintilere ulaşırken akışkan yatak daldırma, valf gövdeleri gibi parçalar üzerinde çok kalın işlevsel kaplamalar oluşturur.
Uygulama sadece parçanın üzerine toz sürer; fırın onu bir kaplama haline getirir. Çoğu termoset toz, metalin kendisi kabaca ulaştığında sertleşir. 160 ila 200 °C (yaklaşık 320 ila 390 °F) ve bu sıcaklığı korur 10 ila 20 dakika , toz üreticisinin veri sayfasında belirlenen kesin değerlerle. Parça ısındıkça sırayla üç şey olur:
Kürleşme kontrolü sadece fırın havasında değil, metalde de ölçülmelidir. Yeterince kürlenmemiş bir film kireçli ve donuk bir hal alır ve kimyasal testlerden geçemez; fazla pişmiş olan sararır ve kırılganlaşır. Orta yoğunluklu sunta gibi ısıya duyarlı yüzeyler için, düşük sıcaklıkta ve UV ile kürlenebilen tozlar yavaşça erir ve ultraviyole lambalar altında saniyeler içinde sertleşir.
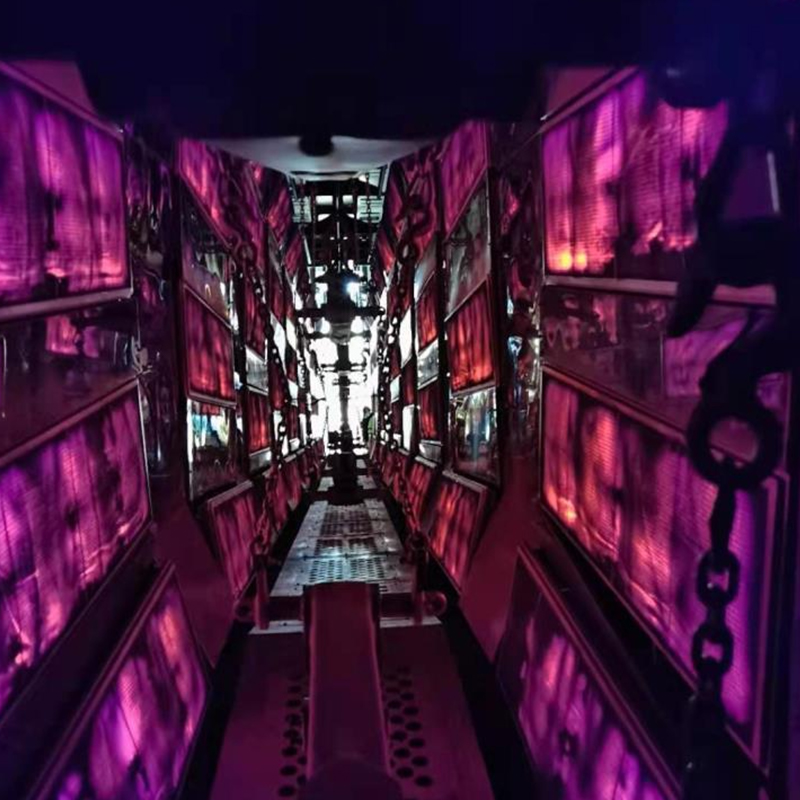 Toz Kürleme ve Dehidrasyon için Endüstriyel Kurutma Odası Kürlenme kalitesi, toz boya filminin dayanıklı mı yoksa kireçli ve kırılgan mı olduğunu belirler. Bu kurutma odası, eşit sıcak hava sirkülasyonu, hassas sabit sıcaklık kontrolü ve özelleştirilebilir ısıtma modları sunarak alıcıların tutarlı, tamamen kürlenmiş yüzeyler elde etmesine yardımcı olur. Ürünü Görüntüle →
Tüm süreç tek bir fiziksel kurala dayanır: zıt yükler birbirini çeker . Uygulamada, bitişin tek biçimli çıkıp çıkmayacağına iki ayrıntı karar verir.
Parça temiz kancalar ve askılar aracılığıyla gerçekten topraklanmalıdır. Pişmiş toz kalıntısı kancayı yalıtır, çekiciliği zayıflatır ve aşırı püskürtmenin yanı sıra ince, düzensiz filmler üretir; bu nedenle disiplinli atölyeler kancaları sabit bir programa göre yakar veya değiştirir.
Derin köşeler, kanallar ve girintiler kendilerini elektrik alanından korur, dolayısıyla yüklü toz tam olarak en fazla korumaya ihtiyaç duyan alanlardan kaçınma eğilimindedir. Hat tasarımcıları, tabancanın dikkatli yerleştirilmesi, ileri geri hareket eden otomatik tabancalar, girintilerin yakınında azaltılmış voltaj veya karmaşık geometride tribo tabancalar ile yanıt verir.
Toz ve sıvı boyanın her ikisi de ilk günde güzel görünebilir; farklılıklar maliyet, uyumluluk ve dayanıklılıkta ortaya çıkıyor:
| Görünüş | Toz Boya | Sıvı Boya |
|---|---|---|
| Taşıyıcı | Kuru toz, solvent içermez | Solvent veya su bazlı |
| VOC emisyonları | Aslında hiçbiri | Solvent bazlı tipler için önemli |
| Aşırı püskürtme | Bir kurtarma sistemiyle toplanır ve yeniden kullanılır | Kayıp; filtrelenmiş egzoz gerekiyor |
| Uygulama başına film | Kalın tek geçişli, genellikle 50–100 µm | İnce; eşit yapı için birkaç kat |
| Sertleşme | Fırın kürü, kimyasal çapraz bağlantı | Havayla kurutma veya pişirme, solventin buharlaştırılması |
| Şunlar için en uygun: | Fırınlama sıcaklıklarını tolere edebilen iletken parçalar | Isıya duyarlı ürünler de dahil olmak üzere geniş ürün yelpazesi |
VOC uyumluluğunu, malzeme israfını ve verimi değerlendiren bir fabrika için bu satırlar genellikle tartışmayı toz lehine sonuçlandırır.
Üretim hacminde toz kaplama, tek bir makineden ziyade konveyör hızında hareket eden dengeli bir ekipman zinciridir. Tam bir endüstriyel hat genellikle şunları içerir:
Her aşama diğerlerini kısıtlar: fırında kalma süresi konveyör hızına bağlıdır, kabin hava akışı geri kazanım tasarımına bağlıdır ve konveyördeki kanca düzeni hem topraklamayı hem de film tekdüzeliğini etkiler. Bu nedenle deneyimli alıcılar parçadan, üretimden ve son spesifikasyondan başlar ve ardından ekipmana doğru geriye doğru çalışır. İstasyon istasyon dökümü için bkz. Bir kaplama üretim hattının gerçekte hangi ekipmanı içerdiği .
 Toz Boya Line for Metal Workpiece Finishing Fırının beklemesi, kabin hava akışı ve konveyör tasarımı birbiriyle etkileşim içinde olduğundan, birçok alıcı tam bir entegre çözümü tercih ediyor. Bu otomatik toz boya hattı, yüksek toz geri dönüşümü, sıfır VOC emisyonu ve tam kişiselleştirme seçenekleriyle uygulama ve kürlemeyi kapsar. Ürünü Görüntüle →
Sertleşme sıcaklığını tolere edebilen elektriksel olarak iletken herhangi bir parça adaydır ve gerçek fabrikalarda liste uzundur:
Gözenekli dökümler özel ilgiyi hak eder: parçalar önceden pişirilmediği veya toz gaz giderici katkı maddeleri içermediği sürece sıkışan hava ve nem, küçük deliklerden gaz çıkışına neden olur ve bunların ağırlığı sağlam bir asma ve taşıma gerektirir. Bizim dökümhane ve karşı ağırlık kaplama çözümleri patlatma, asma, püskürtme ve kürlemenin tam olarak bu tür ağır iş parçalarına göre nasıl tasarlandığını gösterin.
Çoğu kaplama kusuru belirli, düzeltilebilir bir nedene dayanır:
Toz kaplama, basit bir fiziksel prensibi ısı altında kontrollü bir kimyasal reaksiyonla eşleştirdiği için işe yarar. Hazırlık, şarj etme ve kürlemenin her birinin doğru olması gerekir çünkü hiçbir aşama diğerinin yerini alamaz. Bu dengeyi vardiyadan vardiyaya sabit tutmak, amaca yönelik olarak inşa edilmiş bir toz boya hattının yapmak üzere tasarlandığı şeydir ve bu nedenle hattı bir makine koleksiyonu yerine tek bir sistem olarak ele alan fabrikalar, müşterilerin bitirme işlemlerine tekrar tekrar başvurduğu fabrikalardır.
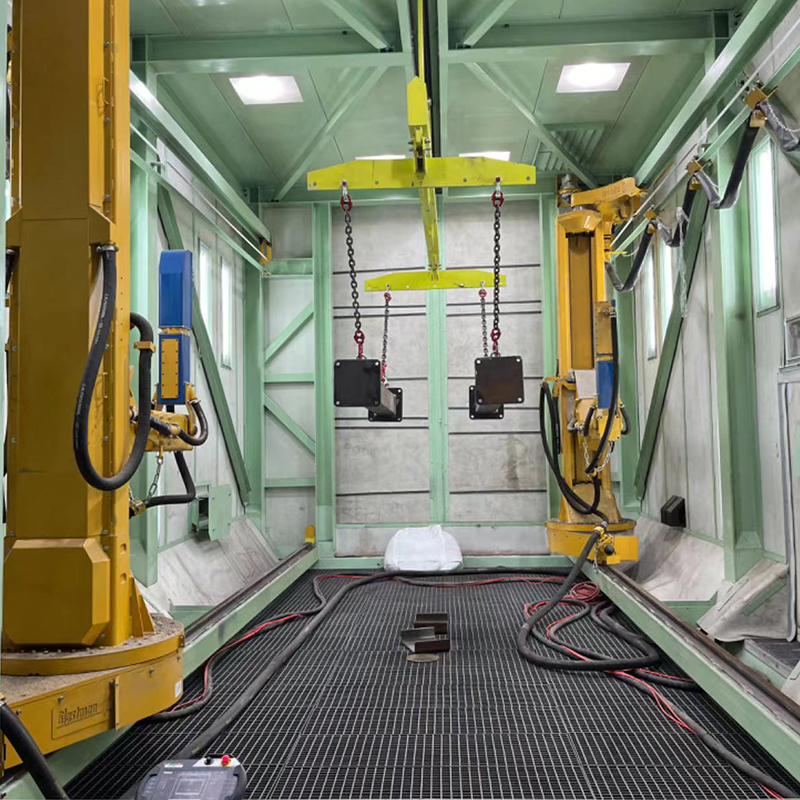
Büyük dökümler ve ağır kamyon parçaları için özel olarak tasarlanmış, çeşitli büyük dökümlere (mühendislik dökümleri, madencilik ekipmanı dökümleri, endüstriyel dökümler) ve ağır kamyon bileşenleri...
See Details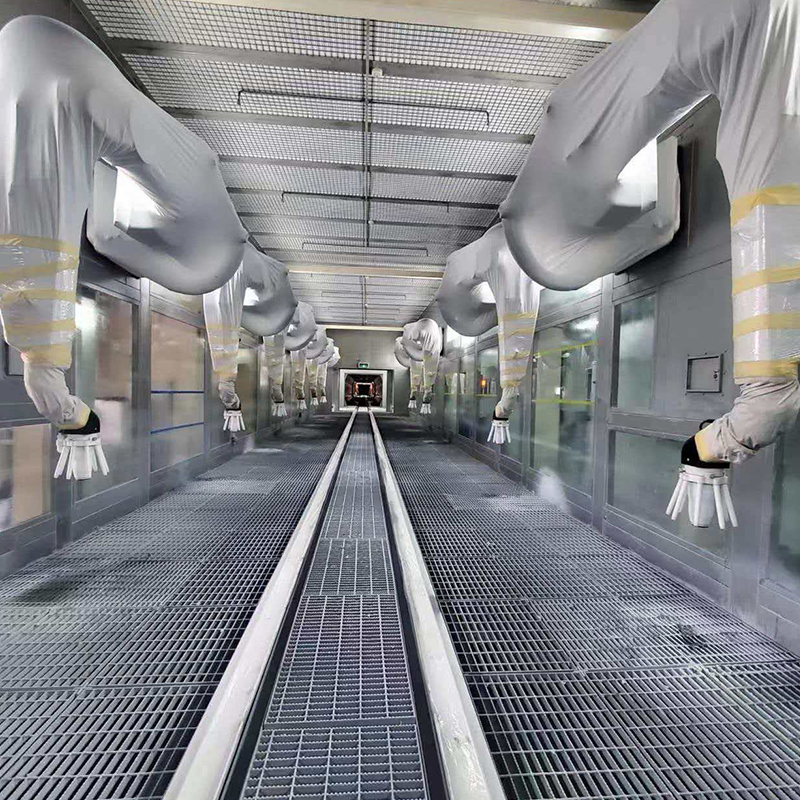
Otomobil jantı üretimi ve yenilemesi için özel olarak tasarlanmış, çeşitli otomobil jantı tiplerine (çelik jant, alüminyum alaşımlı jant, dövme jant, döküm jant, binek otomobil jantı, ticari araç j...
See Details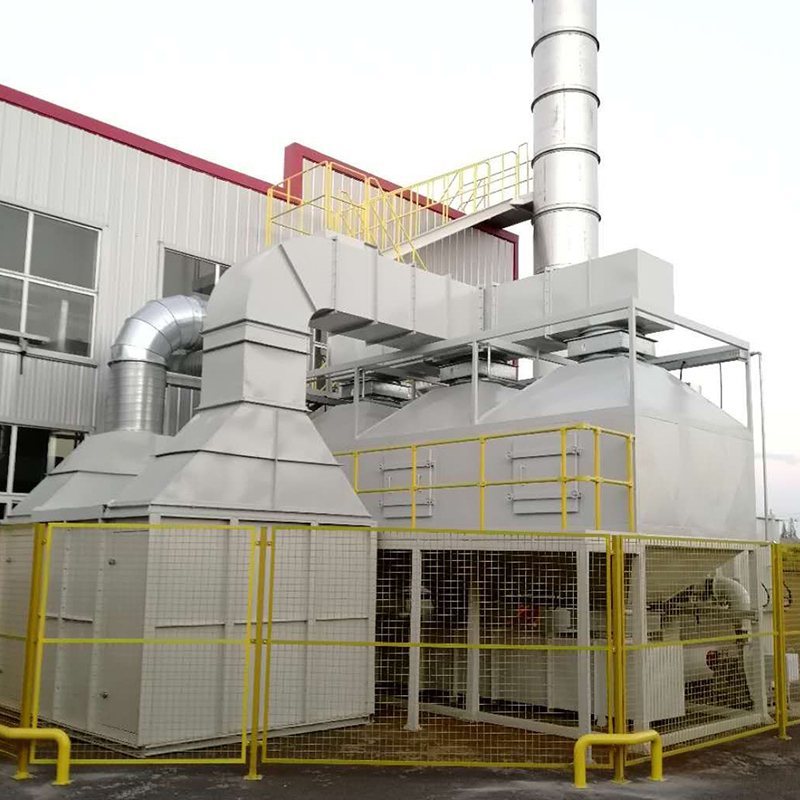
Atık Gaz Arıtma Ekipmanı, elektrikle çalışan, sabit güç çıkışına sahip, esas olarak bir gaz toplama davlumbazı, arıtma filtresi, fan, kontrol sistemi ve atık gaz boşaltma cihazından oluşur. Verimli...
See Details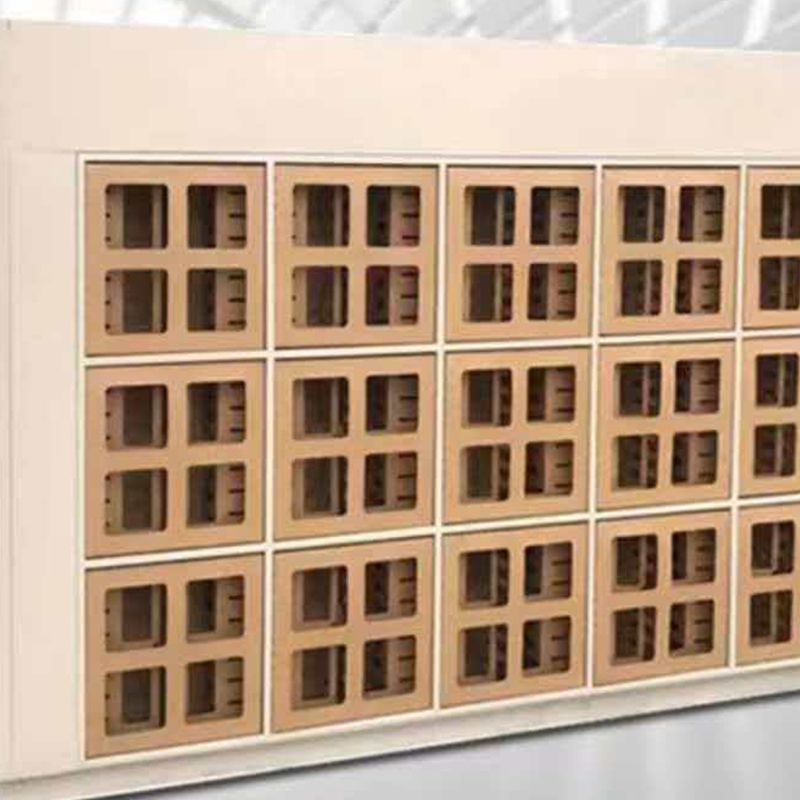
Cardboard Paint Arresto, esas olarak yüksek kaliteli oluklu mukavva, filtre pamuğu ve su geçirmez kaplamadan yapılmış, boya buharını yakalamak ve filtrelemek için kullanılan profesyonel bir ekipman...
See Details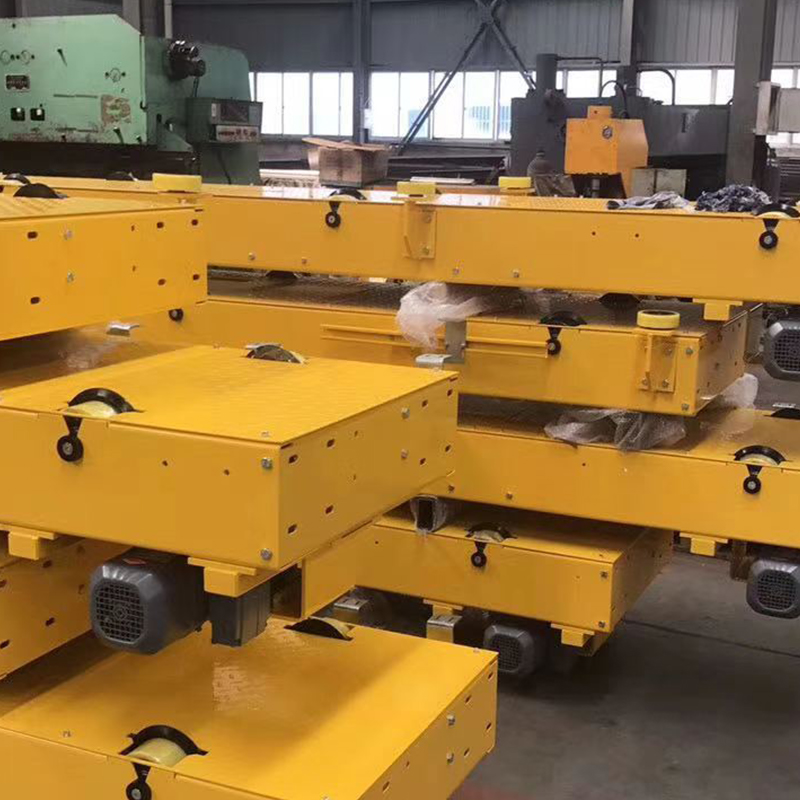
Platform Arabası fabrikalarda, atölyelerde, depolarda, lojistik merkezlerinde ve diğer yerlerde yaygın olarak kullanılan pratik ve verimli bir endüstriyel taşıma ekipmanıdır. Basit bir yapıya, kola...
See Details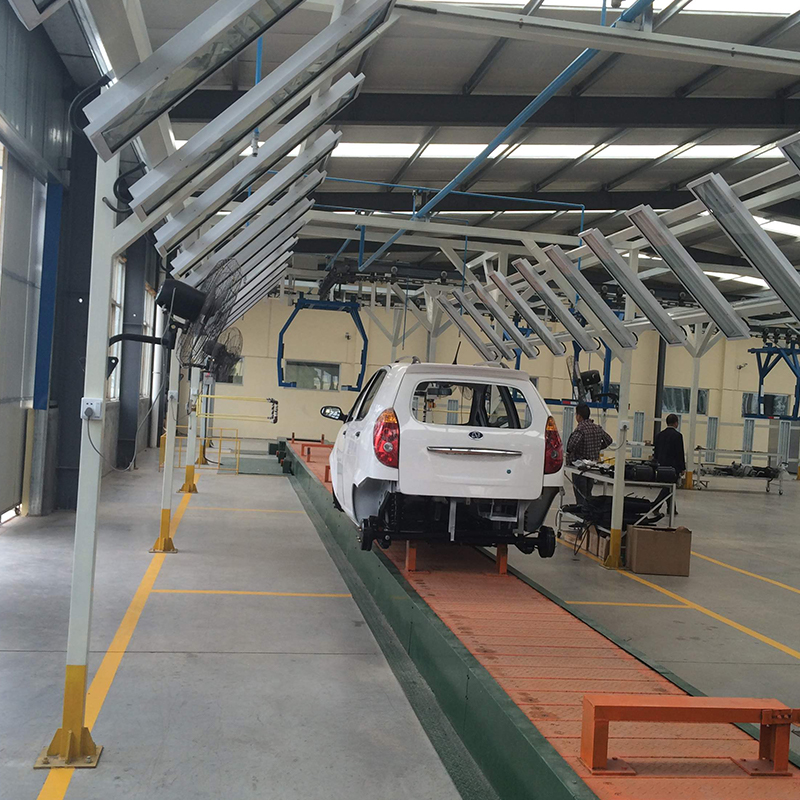
Elektrikli araçlar (EV'ler) için özel olarak tasarlanmış, çeşitli EV türlerine (yolcu EV'si, ticari EV, yeni enerji lojistik aracı) ve EV bileşenlerine uygulanabilen profesyonel elektrofo...
See DetailsÖzelleştirilmiş Endüstriyel Kaplama Sisteminizi Oluşturun
İş parçası bilgilerinizi, üretim kapasitenizi, kaplama prosesinizi, atölye düzeninizi ve çevre gereksinimlerinizi bize gönderin. Yueze, projenizi değerlendirmenize ve uygun bir kaplama, taşıma, kurutma ve çevresel arıtma çözümü geliştirmenize yardımcı olacaktır.
Ana menü
Ürünler
Bize Ulaşın
Şirket Adresi:
No. 12, Park Bulvarı, Shanggang Endüstri Parkı, Jianhu, Yancheng Şehri, Jiangsu Eyaleti
Hemen Bize Mesaj Gönderin!
Bizi takip edin: