
Elektroforetik kaplama hattı tam otomatik bir yüzey işleme sistemidir. Elektroforetik biriktirme sayesinde metal yüzeyinde düzgün, yoğun ve korozyon önleyici bir kaplama oluşturulur. Tüm seri, sızd...
See Details
Yueze Çevre Koruma, profesyonel teknoloji ve ince işçilikle tek elden uyumlu endüstriyel yüzey işleme çözümleri sunar.
 Soruları Alın
2026-07-02
Tam bir kaplama üretim hattı sırayla çalışan dört temel ekipman grubundan oluşturulmuştur: ön arıtma sistemi yüzeyi temizleyen ve hazırlayan, uygulama sistemi Kaplama malzemesini uygulayan, kürleme fırını Bu, bitişi sertleştirir ve taşıma ve kontrol sistemi Parçaları her aşamada otomatik olarak hareket ettiren bir sistem. Bu dört grubun ötesinde çoğu hatta toz veya boya geri kazanım sistemi, soğutma bölümü, havalandırma ve egzoz ekipmanı ve hat boyunca konumlandırılmış kalite kontrol noktaları da bulunur.
Her parçanın ne olduğunu anlamak kaplama üretim hattı equipment Aslında bu, hattı tek bir kara kutu olarak ele almak yerine, tesis yerleşim planını planlamayı, çıktıyı tahmin etmeyi, kamu hizmetleri için bütçe oluşturmayı veya belirli bir aşamada ortaya çıkan bir kalite sorununu gidermeyi çok daha kolaylaştırır. Aşağıdaki bölümler, bir hattın nasıl yapılandırılması gerektiğini etkileyen pratik faktörlerle birlikte her bir ekipman grubunu ayrıntılı olarak açıklamaktadır.
Kaplamanın yapışması neredeyse tamamen kaplama malzemesi temas etmeden önce yüzeyin ne kadar temiz ve kimyasal olarak hazırlanmış olduğuna bağlıdır. Bu nedenle ön arıtma bölümü tipik olarak hattın en uzun fiziksel bölümüdür ve kendi başına gözle görülür bir sonuç oluşturmamasına rağmen genellikle toplam hat uzunluğunun önemli bir kısmını oluşturur.
Bu, çoğu insanın bir kaplama hattını düşündüğünde aklına gelen aşamadır, ancak ilgili spesifik ekipman, büyük ölçüde hangi tür kaplama malzemesinin kullanıldığına ve parça geometrisinin parçadan parçaya ne kadar tutarlı olduğuna bağlıdır.
Toz kaplama hatlarında, toz parçacıklarını yükleyerek topraklanmış iş parçasına çekilmelerini sağlayan elektrostatik püskürtme tabancaları, fazla püskürtmeyi içeren bir püskürtme kabini ve kullanılmamış tozu yeniden kullanım için yakalayıp geri dönüştüren bir toz geri kazanım sistemi kullanılır. Geri kazanım sistemleri, malzeme maliyet kontrolünde önemli bir faktördür, çünkü bakımlı bir sistem, aşırı püskürtülmüş tozun büyük bir kısmını atık olarak işlemek yerine yeniden uygulama için geri kazanabilir.
Sıvı kaplama hatları bunun yerine, solvent buharını ve aşırı püskürtmeyi güvenli bir şekilde yönetmek için tasarlanmış havalandırmalı bir püskürtme kabiniyle eşleştirilmiş püskürtme tabancalarına veya daldırma tanklarına dayanır. Solvent bazlı kaplamalar uygulama sırasında güvenli bir şekilde ekstrakte edilmesi ve işlenmesi gereken uçucu bileşikler açığa çıkardığından, sıvı hatları genellikle toz hatlarına kıyasla ek egzoz kapasitesine ihtiyaç duyar.
Birçok hatta, tabancaları konveyör hızıyla senkronize olarak dikey veya yatay olarak hareket ettiren, özellikle tutarlı, tekrarlanan şekillere sahip parçalar üzerinde tek başına manuel püskürtmeye göre daha eşit bir kaplama kalınlığı üreten ileri geri hareket eden bir püskürtme tabancası sistemi eklenir. Daha yüksek hacimli işlemlerde bazen belirli parça geometrileri için programlanmış robotik püskürtme kolları eklenir; bu, tekrarlanabilirliği artırır ancak parça tasarımları sık sık değiştiğinde daha fazla kurulum süresi gerektirir.
Kaplama malzemesi uygulandıktan sonra dayanıklı, yapışan bir son kat oluşturmak için kontrollü ısı altında kürlenmesi veya kurutulması gerekir. Bu aşama tipik olarak tanımlanmış sıcaklık bölgelerine sahip tünel tarzı bir kürleme fırını içerir, çünkü toz kaplamalar genellikle aşağıdaki aralıkta sürekli sıcaklıklar gerektirir. 180°C ila 200°C Tamamen çapraz bağlanmak ve sertleşmek için belirli bir bekleme süresi için.
Kürleme fırınları genellikle gazla, elektrik elemanlarıyla veya kızılötesi panellerle ısıtılır ve daha büyük hatlar genellikle fırını birden fazla bölgeye böler, böylece sıcaklık bir kerede uygulanmak yerine kademeli olarak artırılabilir ve böylece ısıya duyarlı yüzeylerde yüzey kusurları riski azalır. Fırın yalıtım kalitesi ve hava akışı tasarımı da enerji verimliliğini önemli ölçüde etkiler çünkü iyi kapatılmamış fırın panellerinden kaynaklanan ısı kaybı, bir kaplama hattında devam eden en büyük işletme maliyetlerinden biridir.
Bazı hatlar, uygulama ve kürleme arasına bir parlama bölgesi ekleyerek solvent bazlı kaplamaların fırına girmeden önce kısmen buharlaşmasına olanak tanır, bu da ısı altında sıkışan solvent buharının neden olduğu yüzey kabarcıkları riskini azaltır.
A kaplama üretim hattı Hat boyunca diğer tüm ekipmanları koordine eden taşıma ve kontrol sistemleri nedeniyle yalnızca sürekli bir süreç olarak çalışır.
Dört ana süreç aşamasının ötesinde, bir kaplama üretim hattının uzun üretim süreleri boyunca güvenli ve tutarlı bir şekilde çalışması için çeşitli destek sistemleri gereklidir.
Aşağıdaki tablo, tipik bir kaplama üretim hattında bulunan ana ekipman gruplarını ve her birinin oynadığı özel rolü özetlemektedir.
| Hat Bölümü | Çekirdek Ekipman | Ana Fonksiyon |
|---|---|---|
| Ön Arıtma | Yağ alma ve durulama tankları, fosfatlama istasyonu | Yüzey temizliği ve yapışma hazırlığı |
| Başvuru | Püskürtme tabancaları, püskürtme kabini, geri kazanım sistemi | Kaplama malzemesinin yüzeye eşit şekilde uygulanması |
| Kürleme | Tünel kürleme fırını, flash-off bölgesi | Kaplamanın dayanıklı bir son kata kadar sertleştirilmesi |
| Taşıma ve Kontrol | Havai konveyör, kancalar, PLC paneli | Parçaların taşınması ve tüm hat aşamalarının koordine edilmesi |
| Destekleyici Sistemler | Egzoz, basınçlı hava, inceleme araçları | Güvenliği, hava kalitesini ve bitiş tutarlılığını korumak |
Parça boyutu, üretim hacmi ve kaplama tipinin tümü doğru kurulumu şekillendirdiğinden, her tesisin aynı kaplama üretim hattı ekipmanı konfigürasyonuna ihtiyacı yoktur. Bu değişkenleri hesaba katmadan ekipman seçmek çoğu zaman bir aşamada darboğazlara yol açarken hattın diğer bölümlerinin az kullanılmasına neden olur.
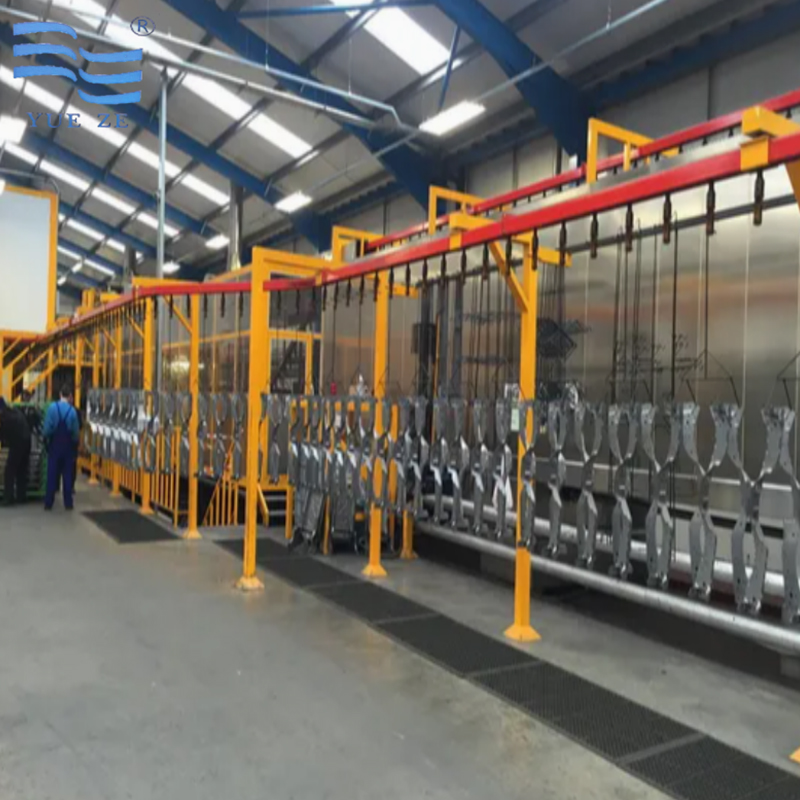
Elektroforetik kaplama hattı tam otomatik bir yüzey işleme sistemidir. Elektroforetik biriktirme sayesinde metal yüzeyinde düzgün, yoğun ve korozyon önleyici bir kaplama oluşturulur. Tüm seri, sızd...
See Details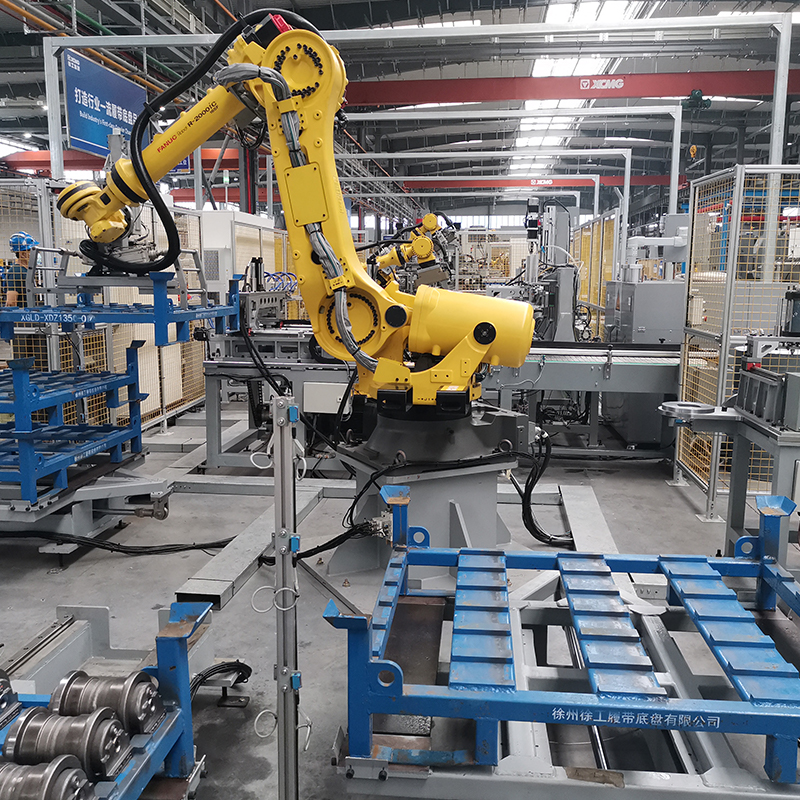
Çeşitli dekoratif rögar kapağı tiplerine (dökme demir dekoratif rögar kapağı, paslanmaz çelik dekoratif rögar kapağı, reçine dekoratif rögar kapağı, belediye dekoratif rögar kapağı, bahçe dekoratif...
See Details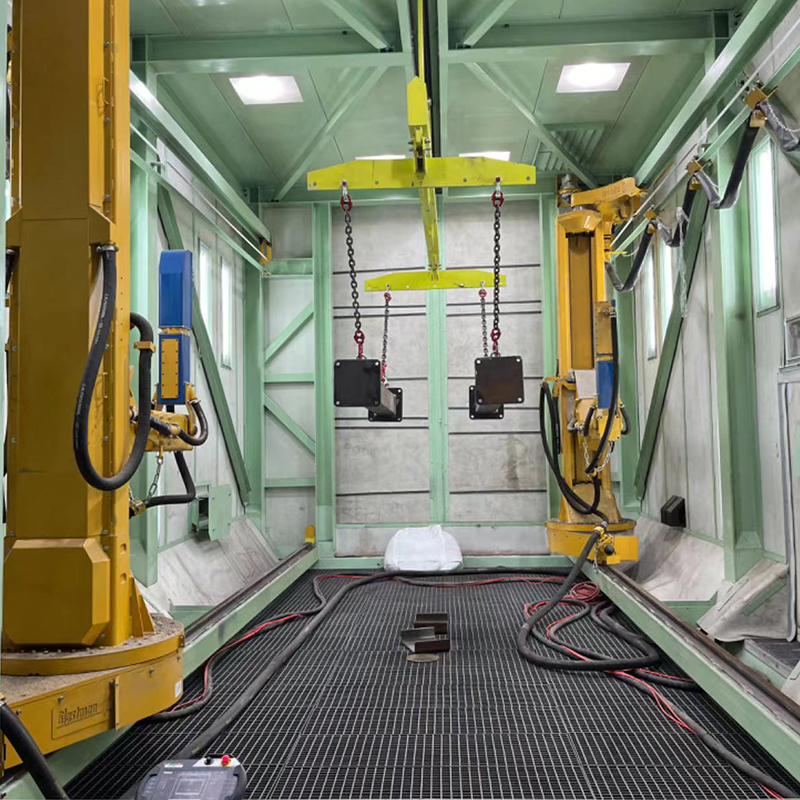
Büyük dökümler ve ağır kamyon parçaları için özel olarak tasarlanmış, çeşitli büyük dökümlere (mühendislik dökümleri, madencilik ekipmanı dökümleri, endüstriyel dökümler) ve ağır kamyon bileşenleri...
See Details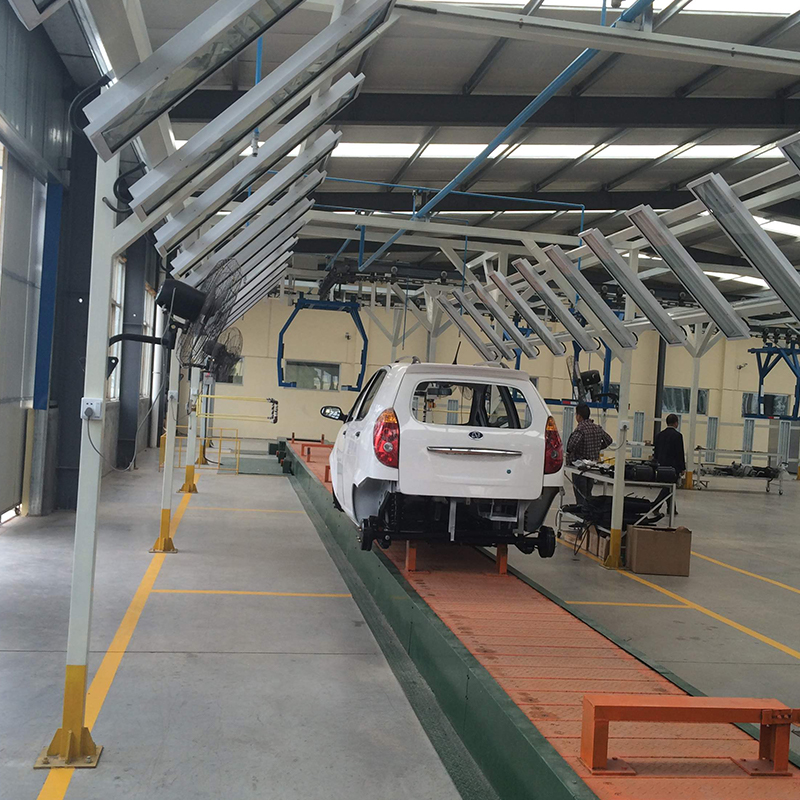
Elektrikli araçlar (EV'ler) için özel olarak tasarlanmış, çeşitli EV türlerine (yolcu EV'si, ticari EV, yeni enerji lojistik aracı) ve EV bileşenlerine uygulanabilen profesyonel elektrofo...
See Details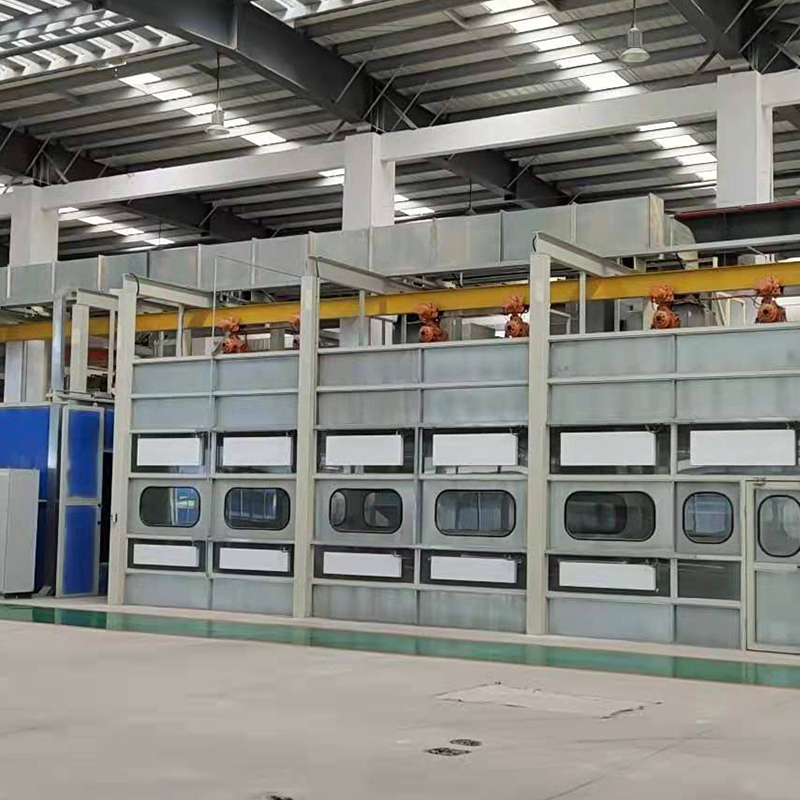
Motor üretimi ve bakımı için tasarlanmış, çeşitli motor tiplerine (benzinli motor, dizel motor, elektrikli araç motoru) uygulanabilen profesyonel sprey kaplama hattı. Ana tipler: motor bloğu sprey ...
See Details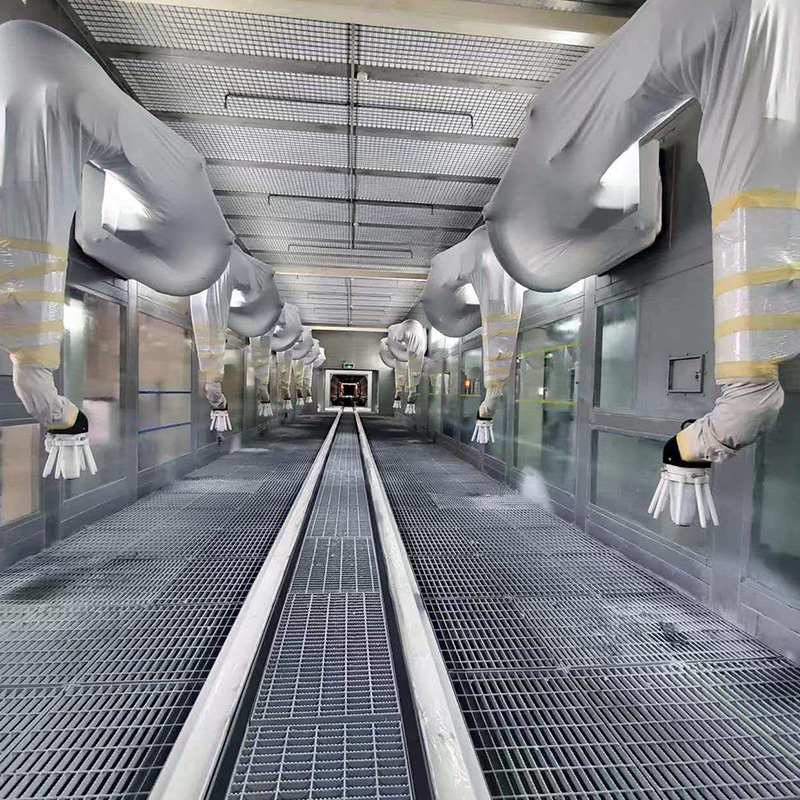
Çeşitli kamyon tiplerine (ağır hizmet kamyonu, hafif hizmet kamyonu, kamyonet, kamyonet, ticari kamyon) uygulanabilen, kamyon gövdesi üretimi ve yenilemesine yönelik profesyonel kaplama hattı. Ana ...
See DetailsÖzelleştirilmiş Endüstriyel Kaplama Sisteminizi Oluşturun
İş parçası bilgilerinizi, üretim kapasitenizi, kaplama prosesinizi, atölye düzeninizi ve çevre gereksinimlerinizi bize gönderin. Yueze, projenizi değerlendirmenize ve uygun bir kaplama, taşıma, kurutma ve çevresel arıtma çözümü geliştirmenize yardımcı olacaktır.
Ana menü
Ürünler
Bize Ulaşın
Şirket Adresi:
No. 12, Park Bulvarı, Shanggang Endüstri Parkı, Jianhu, Yancheng Şehri, Jiangsu Eyaleti
Hemen Bize Mesaj Gönderin!
Bizi takip edin: