
Çeşitli dekoratif rögar kapağı tiplerine (dökme demir dekoratif rögar kapağı, paslanmaz çelik dekoratif rögar kapağı, reçine dekoratif rögar kapağı, belediye dekoratif rögar kapağı, bahçe dekoratif...
See Details
Yueze Çevre Koruma, profesyonel teknoloji ve ince işçilikle tek elden uyumlu endüstriyel yüzey işleme çözümleri sunar.
 Soruları Alın
2026-07-31
Rögar kapakları bir dizi döküm, işleme ve yüzey bitirme adımlarından ve dekoratif üniteler için özel bir Dekoratif Rögar Kapağı Üretim Hattı ham sünek demiri bitmiş, hava koşullarına dayanıklı bir sokak armatürüne dönüştüren kalıplama, hassas döküm, kumlama ve toz kaplama aşamalarını yönetir. Süreç, kapak yüzeyindeki dekoratif kabartmanın (şehir amblemi, geometrik ızgara veya özel sanat eseri) herhangi bir metal dökülmeden önce kalıp kalıbına kazındığı desen tasarımıyla başlıyor.
Temel döküm yöntemi bir yüzyılı aşkın bir süredir kullanılmaktayken, modern üretim süreci otomatik, modüler ekipmanlara doğru kaymıştır. İyi yapılandırılmış bir Dekoratif Rögar Kapağı Üretim Hattı, döküm hazırlama, temizleme ve kaplama işlemlerini sürekli bir iş akışına entegre ederek büyük partiler arasında tutarlılığı artırırken geleneksel olarak her aşamada gereken manuel işçiliği azaltır.
Dekoratif veya standart bir rögar kapağının üretilmesi, tanımlanmış bir işlem sırasını takip eder. Her aşamayı anlamak, amaca yönelik olarak oluşturulmuş bir üretim hattının neden tek tek makineleri bir araya getirmekten daha tutarlı bir kalite sunduğunu açıklığa kavuşturur.
Son toz kaplama aşaması, dekoratif rögar kapağına uzun vadeli renk koruma ve korozyon direncini veren aşamadır; çünkü kaplanmamış veya zayıf kaplanmış küresel sünek demir yüzey, hava koşullarına ve yol tuzuna maruz kaldığında hızla oksitlenir.
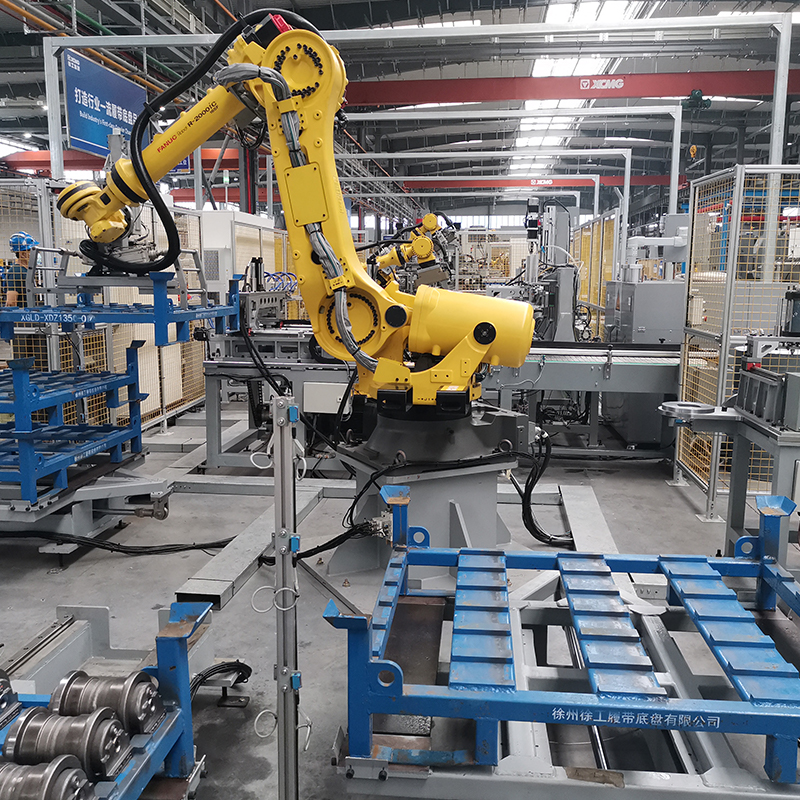
Modern Dekoratif Rögar Kapağı Üretim Hattı modüler bir otomatik sistem olarak inşa edilmiştir, yani bireysel proses istasyonları, ön arıtma, kurutma, toz püskürtme kabini ve kürleme fırını bir konveyör ile birbirine bağlanır, böylece kapaklar makineler arasında manuel transfer olmadan her aşamada hareket eder.
| İstasyon | İşlev | Nihai Ürün Üzerindeki Etki |
|---|---|---|
| Kumlama odası | Dökümden kumu, tortuyu ve yüzey oksitini temizler | Toz yapışmasını ve kaplama dayanıklılığını artırır |
| Ön arıtma tüneli | Metal yüzeyi yağdan arındırır ve kimyasal olarak hazırlar | Kaplamanın soyulmasını veya erken korozyonu önler |
| Kurutma fırını | Toz uygulamasından önce kalan nemi giderir | Pürüzsüz, hatasız bir kaplama katmanı sağlar |
| Elektrostatik toz püskürtme kabini | Dekoratif ve koruyucu toz boya uygular | Rölyef desenlerinde tutarlı renk ve kaplama sağlar |
| Kürleme fırını | Tozu ısıyla kürleyerek sertleştirilmiş koruyucu bir film haline getirir | Uzun vadeli hava koşullarına ve aşınma direncini belirler |
Rögar kapaklarının derin, karmaşık kabartma desenleri olduğundan, toz püskürtme istasyonunun girintili yüzeylere eşit şekilde ulaşması için dikkatli bir şekilde ayarlanması gerekir; bu, genel amaçlı bir kaplama hattı ile dekoratif dökümler için özel olarak tasarlanmış bir kaplama hattı arasındaki temel farktır.
Standart rögar kapakları genellikle kaplanmadan bırakılır veya işlevleri tamamen yapısal olduğundan basit bir asfalt daldırma kaplaması uygulanır. Aksine, dekoratif kaplamalar sıklıkla plazalara, tarihi bölgelere veya görsel görünümün yük kapasitesi kadar önemli olduğu peyzajlı yürüyüş yollarına yerleştirilir.
A Dekoratif Rögar Kapağı Üretim Hattı bu nedenle aynı anda iki hedefi dengelemek zorundadır: Görünür kamusal alanlarda beklenen yüzey kalitesine ulaşırken belediye yasalarının gerektirdiği yapısal yük oranını korumak.
Rögar kapağı için seçilen temel malzeme, üretim yolunu önemli ölçüde değiştirir. Ağır hizmet uygulamaları için sünek demir hâlâ baskın tercih olmaya devam ediyor ancak kompozit ve diğer malzemeler de farklı işlemlerle üretiliyor.
| Malzeme | Birincil Süreç | Tipik Yük Sınıfı |
|---|---|---|
| Sfero döküm | Kum döküm, işleme, toz kaplama | Ağır araç trafiği, belediye yolları |
| Gri dökme demir | Kum dökümü, temel bitirme | Hafif ve orta düzeyde yaya ve araç alanları |
| Kompozit (SMC veya BMC) | Isı ve basınç altında sıkıştırma kalıplama | Hafif ila orta görev, hırsızlığa karşı koruma uygulamaları |
| Paslanmaz çelik | Sac şekillendirme, kaynak, parlatma | Dekoratif yaya alanları, aşındırıcı ortamlar |
Özel bir toz kaplama işlemiyle tamamlanan sünek demir, yüksek yük kapasitesini dayanıklı, canlı kaplamalar için gereken yüzey hazırlığıyla birleştirdiğinden, hem estetik çekicilik hem de ağır yapısal hizmet amaçlı dekoratif kapaklar için en yaygın yaklaşım olmaya devam ediyor.
Rögar kapağı üretim hattından tutarlı çıktı alınması, yalnızca en sondaki denetimden ziyade iş akışında yerleşik kalite kontrollerine bağlıdır. Kusurların erken tespit edilmesi, kaplama malzemesi israfını ve zaten kusurlu olan dökümlerde yeniden çalışmayı önler.
Jiangsu Yueze Çevre Koruma Equipment Co., Ltd., rögar kapakları gibi dekoratif dökümler için kullanılan modüler otomatik üretim hatları da dahil olmak üzere kaplama ekipmanlarının tasarımı, üretimi ve kurulumunda uzmanlaşmış bir üreticidir. Şirket; inşaat makineleri, çelik fabrikaları ve dökümhaneler gibi endüstrilere yönelik birden fazla ilde teslim edilen projelerle, döküm bileşenleri için bitirme, cilalama, astar uygulaması ve son kat kürlemeyi kapsayan otomatik boyama proses hatları inşa etti; bu, kaplama hattı tasarımını farklı döküm şekillerine ve yüzey bitirme gereksinimlerine uyarlama konusundaki deneyimini yansıtıyor.
Yeni veya geliştirilmiş bir Dekoratif Rögar Kapağı Üretim Hattını değerlendiren dökümhaneler ve belediye tedarikçileri, gerekli konveyör uzunluğunu, fırın kapasitesini ve püskürtme kabini konfigürasyonunu belirleyen faktörler olduğundan, üretim ihtiyaçlarını, kaplama kalitesi hedeflerini ve üretmeyi planladıkları kapak boyutu ve desen aralığını tartmalıdır.
Doğru şekilde belirlenmiş bir Dekoratif Rögar Kapağı Üretim Hattı, manuel taşımayı azaltır, büyük partiler arasında kaplama tutarlılığını artırır ve dökümhanelerin, yıllarca dış mekan hizmeti için hem yapısal yük değerini hem de görsel görünümünü koruyan kapaklar sunmasına yardımcı olur. Döküm yüzey işleminde deneyimli bir ekipman tedarikçisiyle çalışmak, dökümhanelerin, derin kabartmalı dekoratif dökümler için tasarlanmamış genel bir kaplama sistemini uyarlamak yerine, hat konfigürasyonunu ürün karışımlarına tam olarak eşleştirmesine olanak tanır.
Çeşitli dekoratif rögar kapağı tiplerine (dökme demir dekoratif rögar kapağı, paslanmaz çelik dekoratif rögar kapağı, reçine dekoratif rögar kapağı, belediye dekoratif rögar kapağı, bahçe dekoratif...
See Details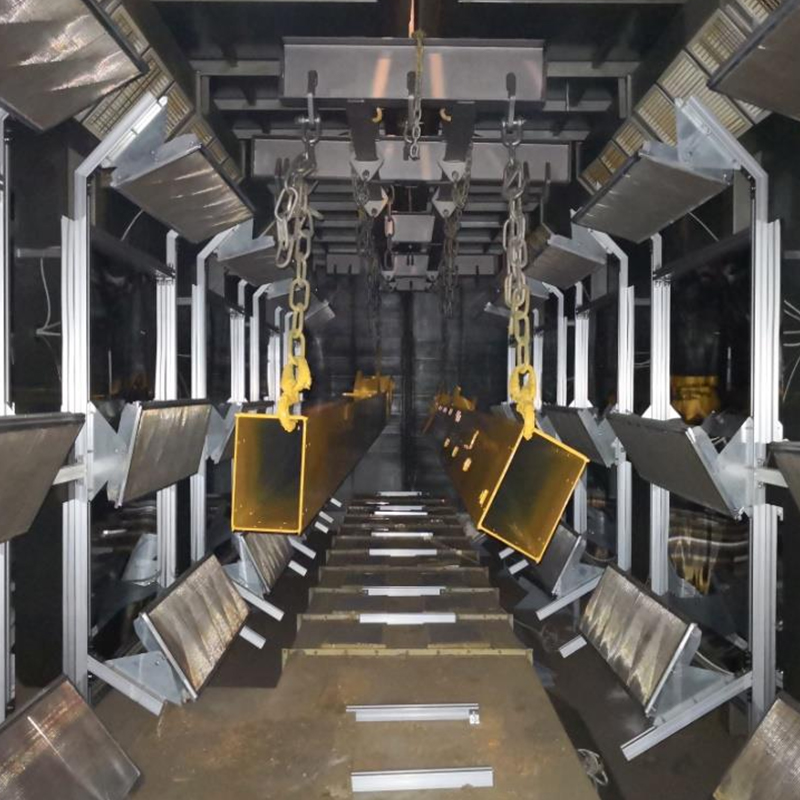
Otomobil jantı üretimi ve yenilemesi için özel olarak tasarlanmış, çeşitli otomobil jantı tiplerine (çelik jant, alüminyum alaşımlı jant, dövme jant, döküm jant, binek otomobil jantı, ticari araç j...
See Details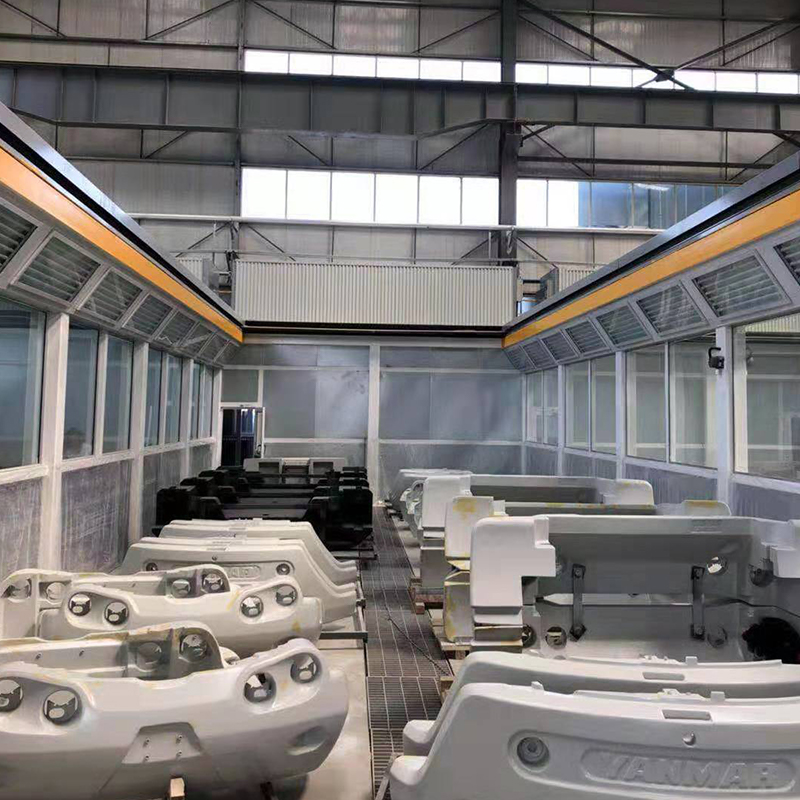
Çeşitli araba tekerleği tiplerine (çelik jant, alüminyum alaşımlı jant, dövme jant, döküm jant, binek otomobil tekerleği, ticari araç tekerleği) uygulanabilen, otomobil tekerleği üretimi ve yenilem...
See Details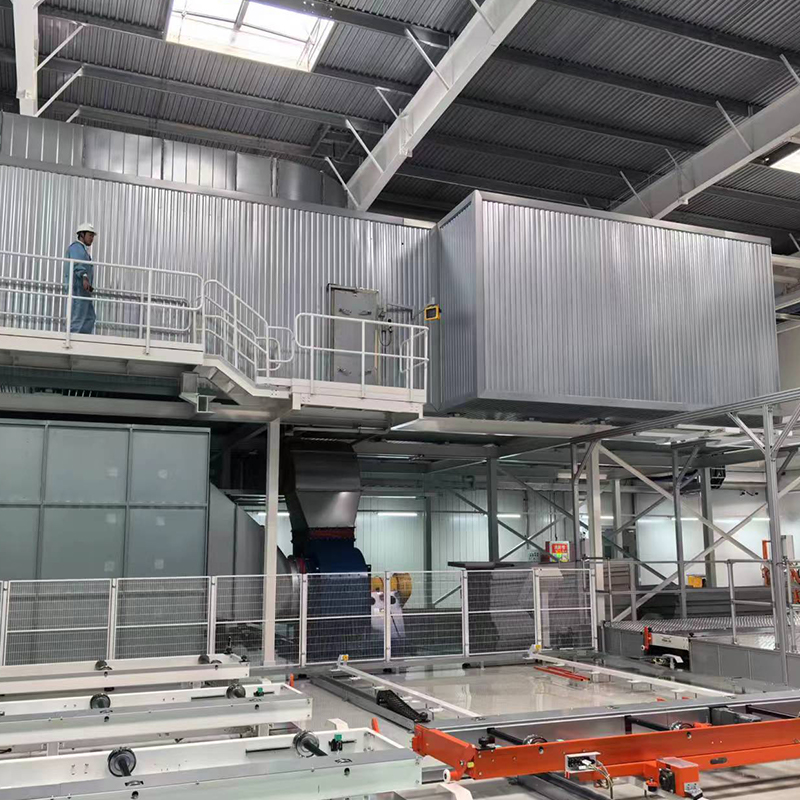
Kamyon kabini üretimi ve yenilemesi için özel olarak tasarlanmış, çeşitli kamyon kabin türlerine (ağır hizmet kamyon kabini, hafif hizmet kamyon kabini, pikap kabini, ticari kamyon kabini) uygulana...
See Details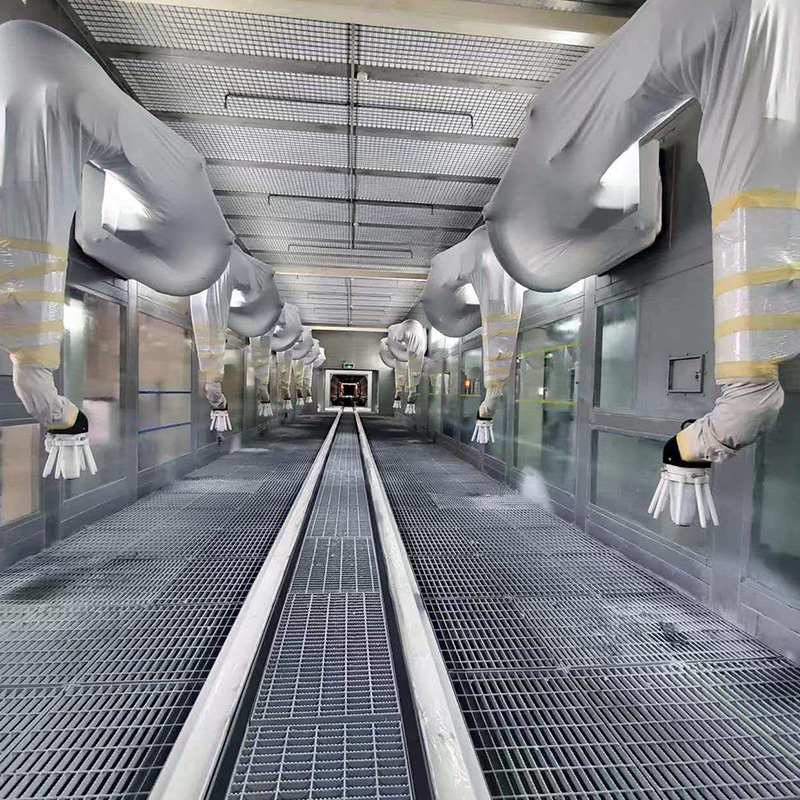
Çeşitli kamyon tiplerine (ağır hizmet kamyonu, hafif hizmet kamyonu, kamyonet, kamyonet, ticari kamyon) uygulanabilen, kamyon gövdesi üretimi ve yenilemesine yönelik profesyonel kaplama hattı. Ana ...
See Details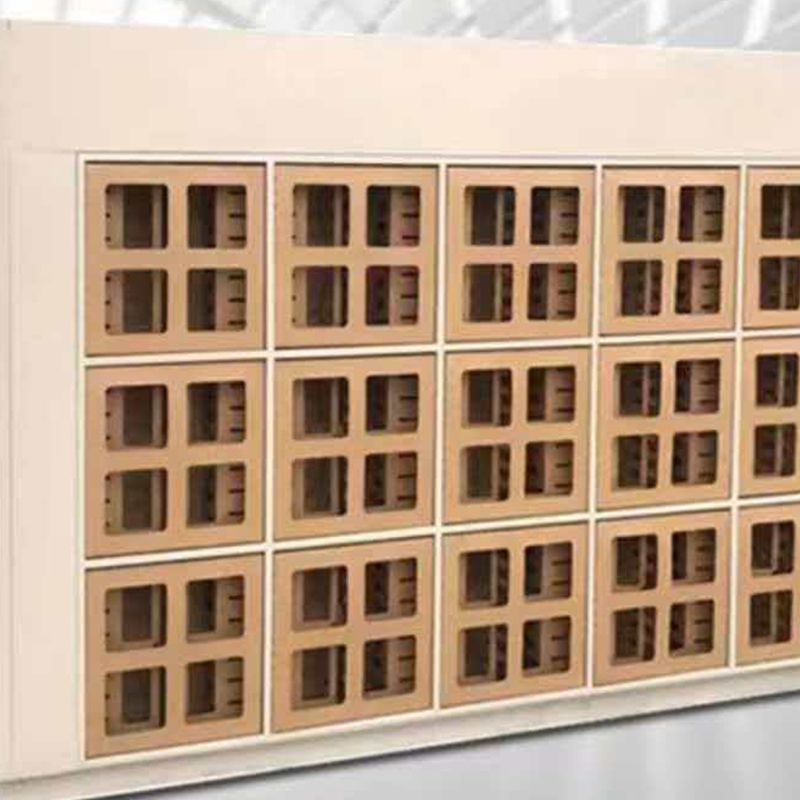
Cardboard Paint Arresto, esas olarak yüksek kaliteli oluklu mukavva, filtre pamuğu ve su geçirmez kaplamadan yapılmış, boya buharını yakalamak ve filtrelemek için kullanılan profesyonel bir ekipman...
See DetailsÖzelleştirilmiş Endüstriyel Kaplama Sisteminizi Oluşturun
İş parçası bilgilerinizi, üretim kapasitenizi, kaplama prosesinizi, atölye düzeninizi ve çevre gereksinimlerinizi bize gönderin. Yueze, projenizi değerlendirmenize ve uygun bir kaplama, taşıma, kurutma ve çevresel arıtma çözümü geliştirmenize yardımcı olacaktır.
Ana menü
Ürünler
Bize Ulaşın
Şirket Adresi:
No. 12, Park Bulvarı, Shanggang Endüstri Parkı, Jianhu, Yancheng Şehri, Jiangsu Eyaleti
Hemen Bize Mesaj Gönderin!
Bizi takip edin: