
Büyük dökümler ve ağır kamyon parçaları için özel olarak tasarlanmış, çeşitli büyük dökümlere (mühendislik dökümleri, madencilik ekipmanı dökümleri, endüstriyel dökümler) ve ağır kamyon bileşenleri...
See Details
Yueze Çevre Koruma, profesyonel teknoloji ve ince işçilikle tek elden uyumlu endüstriyel yüzey işleme çözümleri sunar.
 Soruları Alın
2026-08-07
Elektroforetik kaplama Genellikle e-kaplama veya elektrokaplama olarak adlandırılan, yüklü boya parçacıklarını su bazlı bir kaplama banyosuna batırılmış bir metal alt tabaka üzerine biriktirmek için elektrik akımı kullanan bir boya uygulama işlemidir. Elektrik alanı, boya parçacıklarını iş parçasına doğru iterek, girintili alanlar, kenarlar, dişli delikler ve sprey boyamanın genellikle tamamen gözden kaçırdığı iç boşluklar da dahil olmak üzere her yüzeyi kaplayan düzgün, ince bir filmle sonuçlanır.
Bu işlem bir Elektroforetik Kaplama Hattı Parçaları sırasıyla temizleme, ön işlem, kaplama, durulama ve kürleme aşamalarından geçiren otomatik bir üretim sistemidir. Bu hatlar otomotiv, cihaz ve endüstriyel ekipman imalatında yaygın olarak kullanılmaktadır çünkü yüksek kaplama tutarlılığını güçlü korozyon direnciyle birleştirirler ve çoğu zaman tüm parça boyunca sadece birkaç mikronluk film kalınlığı değişimi sağlarlar.
Kısacası, elektroforetik kaplama, bir yüzeye boya püskürtmekten çok, bir parçanın her iletken alanına kontrollü, kendi kendini sınırlayan bir filmi çekmek için elektrokimyanın kullanılmasıyla ilgilidir; bu da tam olarak bu nedenle, yıllarca çevresel maruziyete dayanması gereken parçalar için varsayılan bitirme yöntemi haline gelmiştir.
Elektroforetik kaplamanın neden bu kadar tutarlı sonuçlar ürettiğini anlamak için altta yatan elektrokimyaya bakmak yardımcı olur. Boya reçinesi parçacıkları suda dağıldığında elektrik yükü taşıyacak şekilde formüle edilmiştir. İş parçası ile banyo içindeki bir elektrot arasına bir doğru akım voltajı uygulandığında, bu yüklü parçacıklar, elektroforez olarak bilinen bir olay olan, sıvının içinden zıt yüklü yüzeye doğru hareket eder.
Boya parçacıkları metal yüzeye ulaştığında yüklerini kaybederler ve katı bir film halinde pıhtılaşırlar. Bu film elektriksel olarak yalıtkandır, dolayısıyla kalınlaştıkça o bölgeye daha fazla akım akışına giderek daha fazla direnç gösterir. Pratik sonuç bir kendi kendini sınırlayan biriktirme süreci : İnce noktalar, boyayı önceden kaplanmış alanlara göre daha hızlı çekmeye devam eder, bu da film kalınlığını tüm parça boyunca operatörün müdahalesine gerek kalmadan doğal olarak eşitler.
Geleneksel sprey boyama, büyük ölçüde operatörün becerisine ve tabanca açısına bağlıdır; bu da köşelerde veya girintili yüzeylerde ince bir kaplama bırakabilir. Elektroforetik kaplama, görüş hattı püskürtme yerine elektrik direnciyle yönetildiğinden, kutu bölümlerine, kaynak dikişlerine ve açılan deliklere, düz dış panelleri kapladığı kadar etkili bir şekilde ulaşır.
Katodik elektrokaplamada iş parçası, pozitif yüklü boya parçacıklarını çeken katot görevi görür. Bu yöntem otomotiv üretiminde baskın seçimdir çünkü üstün korozyon direnci üretir, bu da onu sürekli olarak neme, yol tuzuna ve sıcaklık dalgalanmalarına maruz kalan araç gövde panelleri, şasi bileşenleri ve alt gövde parçaları için standart haline getirir.
Anodik elektrokaplamada iş parçası anot görevi görerek negatif yüklü parçacıkları çeker. Katodik sistemlere göre korozyona daha az dirençli olsa da, anodik kaplamanın maliyeti genellikle daha düşüktür ve iç mekan ekipman muhafazaları veya az kullanılan metal armatürler gibi otomotiv bileşenleriyle aynı maruziyet talepleriyle karşılaşmayan genel endüstriyel parçalar için uygundur.
Karar genellikle parçanın son kullanım ortamına göre verilir. Dış mekana, yüksek neme veya yol temasına maruz kalacak parçalar neredeyse her zaman katodik sistemlerin ek maliyetini haklı çıkarırken, iç mekan veya düşük pozlamalı bileşenler genellikle daha düşük işletme maliyetinde anodik kaplama ile kabul edilebilir performansa ulaşabilir.
An elektroforetik kaplama hattı içinden geçen her parçanın tutarlı, hatasız kaplamasını sağlamak için birden fazla işlem aşamasını birleştiren, tek bir makine yerine tamamen entegre bir sistemdir. Her aşama metal yüzeyin hazırlanmasında, kaplanmasında ve bitirilmesinde ayrı bir rol oynar.
| Sahne | Amaç |
|---|---|
| Yağ alma | Yağları ve üretim kalıntılarını metal yüzeyden temizler |
| Ön arıtma / fosfatlama | Boya yapışmasını ve korozyon direncini artıran bir dönüşüm kaplaması oluşturur |
| Elektrokaplama banyosu | Elektrik akımı kullanarak düzgün bir boya filmi bırakır |
| Ultrafiltrasyon durulama | Fazla boya katılarını kurtarır ve gevşek bağlı parçacıkları durular |
| Kürleme fırını | Tam sertlik ve kimyasal direnç elde etmek için boya filmini ısıyla kürler |
Otomatik konveyör veya kaldırma sistemleri genellikle parçaları her aşamada sabit bir döngüde hareket ettirerek üreticilerin büyük üretim süreçlerinde tutarlı üretim ve tekrarlanabilir kaplama kalitesini korumalarına olanak tanır. Döngü süreleri parça boyutuna ve hat tasarımına göre değişir, ancak birçok üretim hattı, sıkı film kalınlığı toleranslarını korurken vardiya başına birkaç yüz parçayı işleyecek şekilde tasarlanmıştır.
Elektroforetik kaplama hatları, tutarlı yüzey kalitesi ve korozyon direncinin nihai ürün için kritik gereksinimler olduğu çok çeşitli imalat sektörlerinde kullanılmaktadır. Spesifik hat konfigürasyonu, banyo kimyası ve çevrim süresi tipik olarak her endüstrinin parça geometrisine ve performans gereksinimlerine göre uyarlanır.
| Endüstri | Tipik Uygulama |
|---|---|
| Otomotiv | Gövde panelleri, şasi parçaları ve gövde altı bileşenleri |
| Ev aletleri | Çamaşır makineleri, buzdolapları ve fırınlar için metal muhafazalar |
| Mobilya | Ofis ve dış mekan mobilyaları için metal çerçeveler |
| Endüstriyel ekipman | Makine gövdeleri ve yapısal metal bileşenler |
| Elektrik muhafazaları | Dielektrik koruma ve korozyon direnci gerektiren dolaplar ve paneller |
Hatta iyi tasarlanmış elektroforetik kaplama hattı Banyo kimyası, voltaj veya ön arıtma kalitesi spesifikasyonların dışına çıkarsa kusurlara neden olabilir. En yaygın sorunları anlamak, üreticilerin başlangıçtan itibaren daha iyi süreç kontrolleri oluşturmasına yardımcı olur.
Elektroliz sırasında oluşan gaz kabarcıkları parça yüzeyinde sıkışarak kürlenmiş filmde küçük delikler bırakabilir. Daldırma işleminin ilk saniyelerinde uygun parça yerleştirme açıları ve kontrollü voltaj artışı, gazın şekillendirme filminde sıkışıp kalmadan önce kaçmasına yardımcı olur.
Elektro kaplama doğası gereği kendi kendini sınırlandırırken, zayıf banyo çalkalaması veya tutarsız iletkenlik yine de kalınlık değişimine neden olabilir. Düzenli banyo filtreleme ve iletkenlik izleme, deponun tamamında biriktirme oranlarının öngörülebilir olmasını sağlar.
Derin girintiler veya tamamen kapalı boşluklar belirli yüzeyleri elektrik alanından koruyabilir ve bu alanların içinde kaplamanın ince veya eksik olmasına neden olabilir. Hat tasarımcıları bu sorunu parça yönelimini ayarlayarak, drenaj delikleri ekleyerek veya geometrik olarak karmaşık parçalar için kalma süresini artırarak çözer.
Elektroforetik kaplama hattını değerlendiren üreticiler, parça boyutuna, üretim hacmine ve son işlem gereksinimlerine göre banyo kapasitesini, konveyör hızını ve ön işlem aşaması sayısını dikkate almalıdır. Yueze gibi kaplama ekipmanı üreten şirketler, küçük atölye kurulumlarından yüksek hacimli otomotiv sınıfı sistemlere kadar ölçeklendirilebilen hatlar tasarlıyor.
Temel faktörler genellikle banyo sıcaklığı kontrol doğruluğu, tutarlı film kalınlığı için voltaj regülasyonu ve durulama sistemi verimliliğini içerir; çünkü bu değişkenler, kaplama tekdüzeliğini ve bitmiş parçaların uzun vadeli korozyon performansını doğrudan etkiler. Alıcılar ayrıca hattın mevcut ön işlem veya toz kaplama aşamalarıyla ne kadar kolay entegre olabileceğini de değerlendirmelidir, çünkü birçok tesis elektro kaplamayı daha geniş, çok aşamalı bir son işlem sürecinin bir adımı olarak yürütür.
Elektroforetik kaplama hatları sürekli banyo ısıtmayı, durulama suyu kullanımını ve ekipmanın ömrü boyunca verimli bir şekilde çalışması için sürekli bakıma ihtiyaç duyan ultrafiltrasyon sistemlerini içerdiğinden, enerji tüketimi ve atık su arıtma gereksinimleri ek pratik hususlardır.
Bu temelleri anlamak, üreticilerin, özellikle korozyon direnci, yüzey tutarlılığı ve uzun vadeli parça dayanıklılığının en önemli öncelikler olduğu durumlarda, bir elektroforetik kaplama hattının üretim hedeflerine uyup uymadığını değerlendirmelerine yardımcı olur.
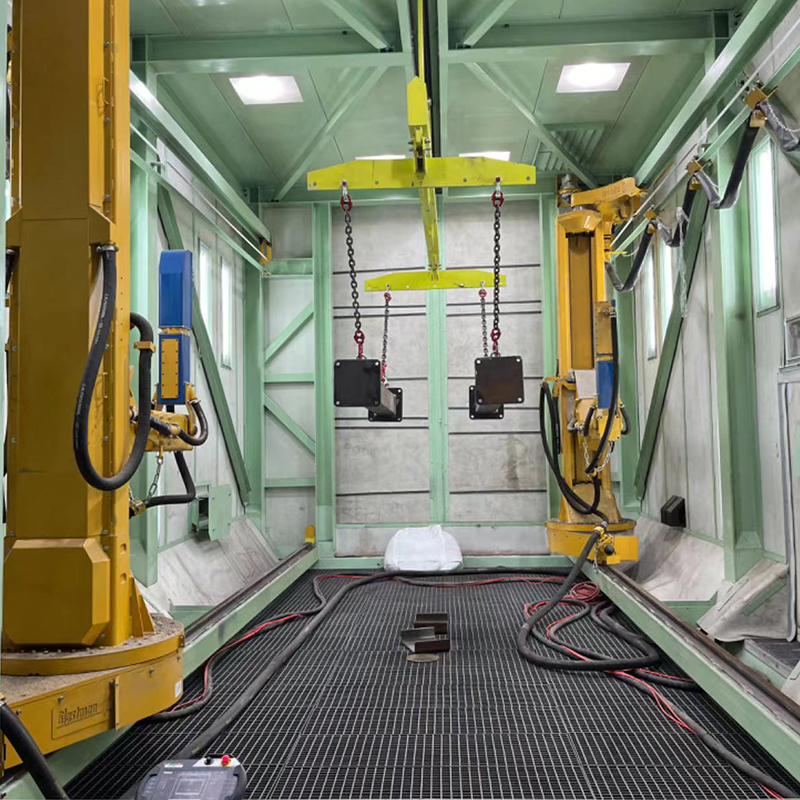
Büyük dökümler ve ağır kamyon parçaları için özel olarak tasarlanmış, çeşitli büyük dökümlere (mühendislik dökümleri, madencilik ekipmanı dökümleri, endüstriyel dökümler) ve ağır kamyon bileşenleri...
See Details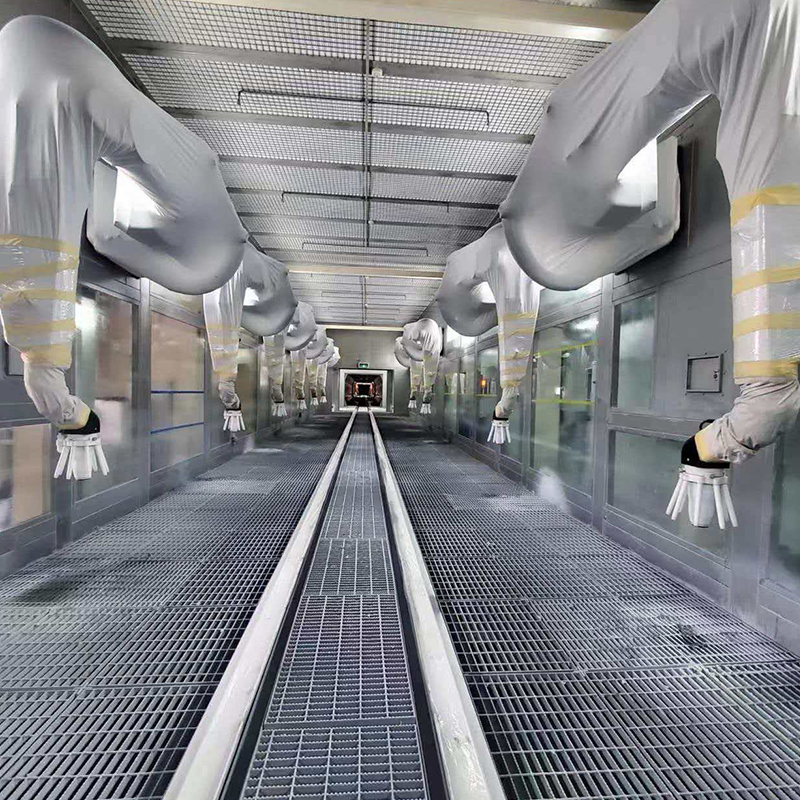
Otomobil jantı üretimi ve yenilemesi için özel olarak tasarlanmış, çeşitli otomobil jantı tiplerine (çelik jant, alüminyum alaşımlı jant, dövme jant, döküm jant, binek otomobil jantı, ticari araç j...
See Details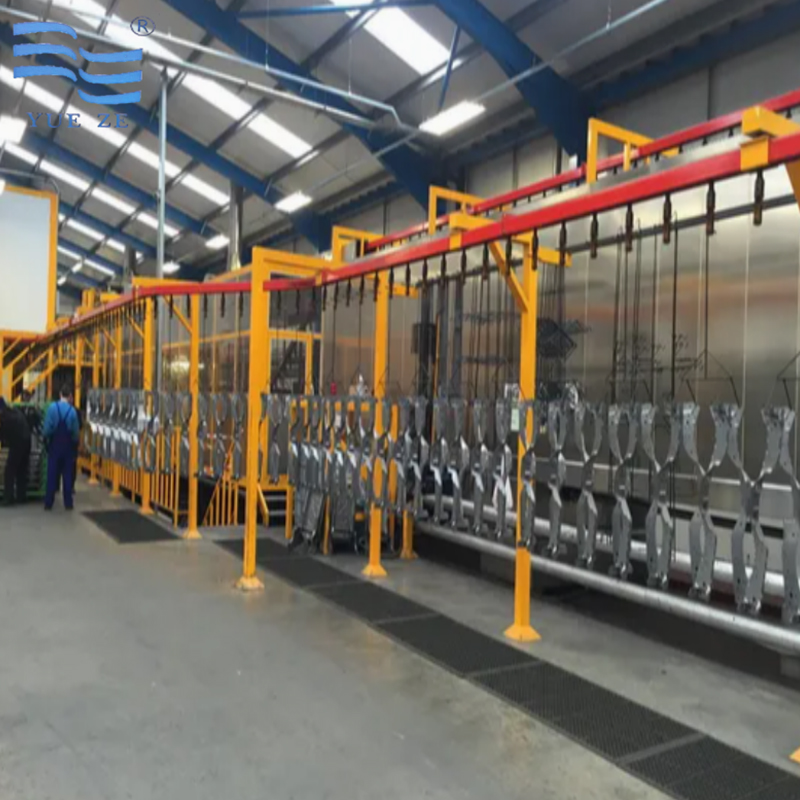
Elektroforetik kaplama hattı tam otomatik bir yüzey işleme sistemidir. Elektroforetik biriktirme sayesinde metal yüzeyinde düzgün, yoğun ve korozyon önleyici bir kaplama oluşturulur. Tüm seri, sızd...
See Details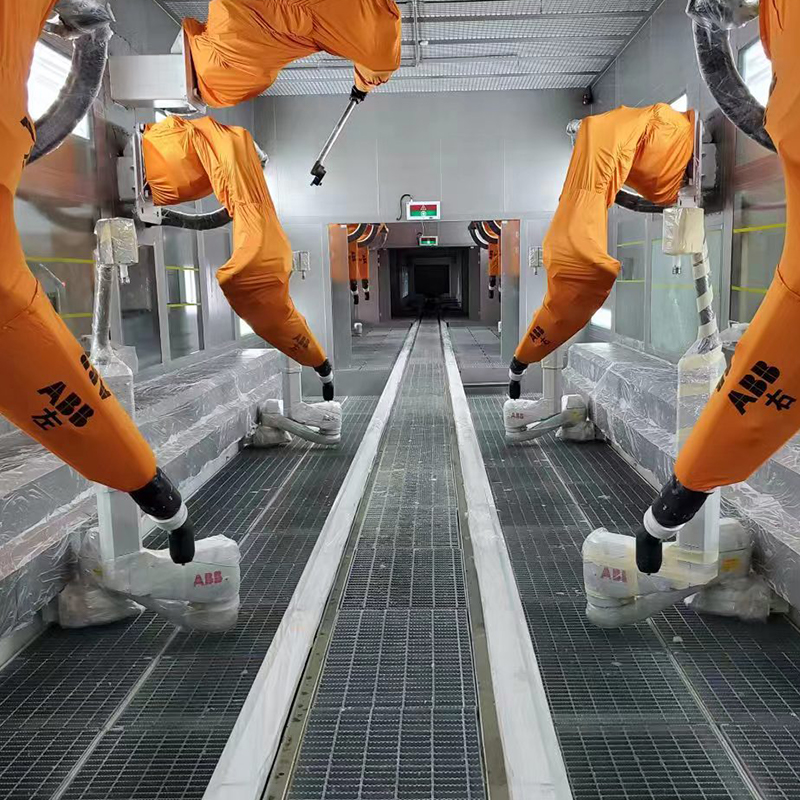
Çeşitli motor kasa tiplerine (elektrikli araç motor kasası, endüstriyel motor kasası, ev tipi motor kasası, yüksek sıcaklık motor kasası, alüminyum alaşımlı/çelik motor kasası) uygulanabilen, motor...
See Details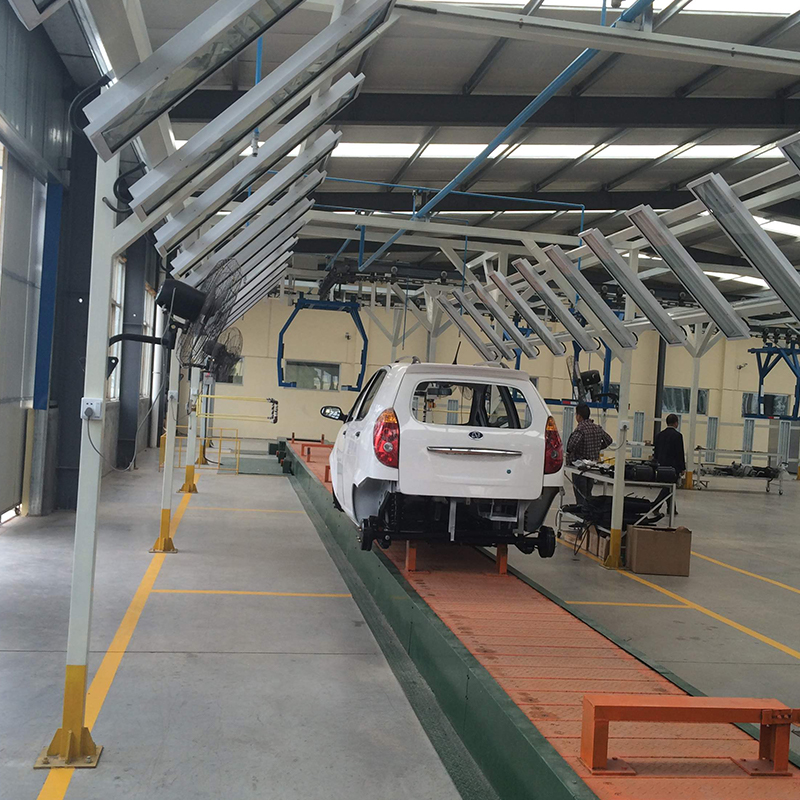
Elektrikli araçlar (EV'ler) için özel olarak tasarlanmış, çeşitli EV türlerine (yolcu EV'si, ticari EV, yeni enerji lojistik aracı) ve EV bileşenlerine uygulanabilen profesyonel elektrofo...
See Details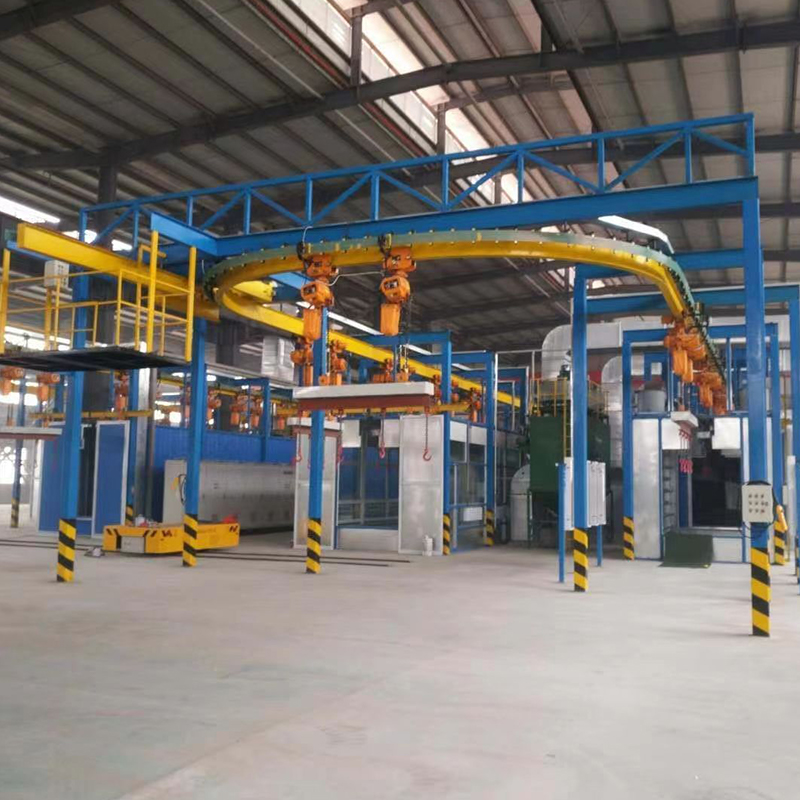
Genel havai konveyör sistemi, sabit güç çıkışı ile elektrikle çalıştırılır, esas olarak ray, asılı taşıyıcı, tahrik cihazı ve akıllı kontrol sisteminden oluşur. Ayarlanabilir taşıma hızı, güvenilir...
See DetailsÖzelleştirilmiş Endüstriyel Kaplama Sisteminizi Oluşturun
İş parçası bilgilerinizi, üretim kapasitenizi, kaplama prosesinizi, atölye düzeninizi ve çevre gereksinimlerinizi bize gönderin. Yueze, projenizi değerlendirmenize ve uygun bir kaplama, taşıma, kurutma ve çevresel arıtma çözümü geliştirmenize yardımcı olacaktır.
Ana menü
Ürünler
Bize Ulaşın
Şirket Adresi:
No. 12, Park Bulvarı, Shanggang Endüstri Parkı, Jianhu, Yancheng Şehri, Jiangsu Eyaleti
Hemen Bize Mesaj Gönderin!
Bizi takip edin: