
Hırdavat, otomobil parçaları, mühendislik makineleri, metal mobilyalar, sanatsal rögar kapakları, belediye tesisleri ve hassas bileşenler gibi metal iş parçalarında yaygın olarak kullanılır; kütle ...
See Details
Yueze Çevre Koruma, profesyonel teknoloji ve ince işçilikle tek elden uyumlu endüstriyel yüzey işleme çözümleri sunar.
 Soruları Alın
2026-07-17
Tam bir Kaplama Üretim Hattı sırayla birlikte çalışan beş ekipman kategorisine ihtiyaç duyar: metal yüzeyi temizlemek ve hazırlamak için bir ön işlem sistemi, kaplamadan önce nemi çıkarmak için bir kurutma fırını, elektrostatik püskürtme tabancaları olan bir toz uygulama kabini, tozu eritip dayanıklı bir yüzey elde etmek için sertleştirmek için bir kürleme fırını ve parçaları her aşamada sürekli olarak hareket ettiren bir konveyör sistemi. Bu temel aşamaların ötesinde çoğu tesis, aşırı püskürtmeyi ve egzozun ön arıtmasını yerel düzenlemelere uygun olarak yönetmek için toz toplama ve çevre kontrol ekipmanlarına da ihtiyaç duyar. Bir cihazın tam konfigürasyonu Kaplama Üretim Hattı — tank boyutları, fırın boyutları, konveyör yük kapasitesi — büyük ölçüde işlenen parçaların boyutuna, ağırlığına ve hacmine bağlıdır; bu nedenle aynı temel aşamaları paylaşsalar bile hiçbir iki hat tamamen aynı görünmez. Aşağıdaki bölümlerde her bir ekipman parçası ayrıntılı olarak ele alınmakta ve bir hattın konfigürasyonunun gerçek üretim ihtiyaçlarıyla nasıl eşleştirileceği açıklanmaktadır.
Toz kaplama yalnızca temiz, kimyasal olarak hazırlanmış bir yüzeye düzgün bir şekilde yapışır; bu nedenle ön işlem, her uygulamanın açılış aşamasıdır. Kaplama Üretim Hattı . Bu aşamanın atlanması veya acele edilmesi, bitmiş kaplamanın, parça hizmete girdikten sonra soyulma, kabarma veya zayıf korozyon direnci nedeniyle zamanından önce başarısız olmasının en yaygın nedenlerinden biridir.
| Ön Arıtma Aşaması | Amaç |
|---|---|
| Yağ alma tankı | Metal yüzeydeki yağı, gresi ve işleme kalıntılarını temizler |
| Durulama aşamaları | Çapraz kontaminasyonu önlemek için tedavi adımları arasında kalan kimyasalları temizler |
| Fosfatlama veya dönüşüm kaplama tankı | Tozun yapışmasını artıran ve korozyon direncini artıran kimyasal bir katman oluşturur |
| Son durulama ve kurutma fırını | Parçalar toz uygulama aşamasına geçmeden önce kalan tüm nemi giderir |
Tank boyutlandırma Kaplama Üretim Hattı Ön arıtma sırasında tamamen suya dalamayan bir parça, prosesin ilerleyen aşamalarında tozla birleşemeyen işlenmemiş bölgeler bırakacağından her zaman tesisin işlemeyi beklediği en büyük parça temel alınmalıdır.
Ön işlemden sonra parçalar, yüzey sıcaklığını kalan durulama suyunu buharlaştıracak kadar yükselten, bazen flash-off fırını olarak da adlandırılan bir kurutma fırınından geçer. Bu adımın gözden kaçırılması kolaydır, ancak dikişlerde, deliklerde veya üst üste binen yüzeylerde kalan nem, kürleme sırasında dışarı sızabilir ve toz filmi tam erimeye başlarken bozabilir. İyi tasarlanmış bir konuda Kaplama Üretim Hattı Kurutma fırınında kalma süresi, geçen her ürüne uygulanan tek bir sabit ayar yerine parça kütlesi ve geometriye göre hesaplanır.
Toz uygulama aşaması, kuru toz parçacıklarını topraklanmış bir metal yüzeye eşit şekilde çekmek için elektrostatik bir yük kullanılarak kaplamanın kendisinin uygulandığı yerdir.
Bu tabancalar, nozülü terk ederken toz parçacıklarını yükleyerek onları zıt yüklü, topraklanmış kısma doğru çeker. Çalışan tesislerin çoğu Kaplama Üretim Hattı Düz yüzeylerde tutarlı kapsama sağlamak için otomatik pistonlu tabancaları girintiler, köşeler veya otomatik modelin gözden kaçırabileceği karmaşık geometriler için manuel rötuş tabancalarıyla birleştirin.
Kabinde aşırı püskürtme bulunur ve hava akışını yönetir, böylece parçayı kaçıran toz atölye havasına salınmak yerine yakalanır. Kabin boyutunun ve hava akışı kapasitesinin, kaplanacak parçaların yüzey alanına göre ölçeklendirilmesi gerekir, çünkü daha büyük bir parça, yeni kaplanmış yüzeye tekrar yerleşmeden yönetilmesi gereken orantılı olarak daha fazla aşırı püskürtme üretir.
Siklon ayırıcı veya kartuş filtre sistemi, aşırı püskürtme tozunu yeniden kullanım için yakalayarak, üretim ömrü boyunca malzeme maliyetini anlamlı ölçüde azaltır. Kurtarma verimliliği, bir belirleme yapılırken en çok gözden kaçırılan maliyet faktörlerinden biridir. Kaplama Üretim Hattı , çünkü geri kazanım oranındaki küçük bir iyileşme bile aylarca süren sürekli çalışma boyunca önemli ölçüde artıyor.
Toz uygulandıktan sonra parça, ısının tozu sürekli bir sıvı film halinde erittiği ve daha sonra soğudukça sert, dayanıklı bir kaplamaya kimyasal olarak çapraz bağlanan bir kürleme fırınına taşınır. Tipik kürleme koşulları ortalıkta dolaşıyor 10 ila 20 dakika boyunca 180°C ila 200°C kesin rakamlar, kullanılan spesifik toz kimyasına bağlıdır.
Fırının boyutlandırılması ve ısıtma kapasitesi, bir işletmedeki en önemli spesifikasyon kararları arasındadır. Kaplama Üretim Hattı Düşük ısıtma kapasitesi, yüzey el tipi termometrede doğru okunduğunda bile daha kalın veya daha ağır parçaların çekirdekte yetersiz sertleşmesine neden olduğundan, kaplama bitmiş gibi görünse de kullanımda kötü performans gösterir.
Bir sürecin her aşaması Kaplama Üretim Hattı istasyonlar arasında manuel transfer gerektirmeden parçaları ön işlem, kurutma, uygulama ve kürleme yoluyla sırayla taşıyan bir konveyör sistemi ile bağlanır.
Çekirdek kaplama işleminin ötesinde, uyumlu bir Kaplama Üretim Hattı ayrıca havadaki tozu ve ön arıtma ve kürleme sırasında oluşan egzozu yönetecek ekipmana da ihtiyaç duyar.
Her operasyon aynı ölçekte ekipmana ihtiyaç duymaz. Eşleşen Kaplama Üretim Hattı gerçek parça boyutuna ve üretim hacmine göre konfigürasyon, hem işi kaldıramayacak bir hattın az inşa edilmesini hem de şimdiye kadar kullanılandan çok daha fazla kapasiteye sahip bir hattın fazla inşa edilmesini önler.
| Başvuru Türü | Önerilen Hat Yapılandırması |
|---|---|
| Küçük donanım, braketler, bağlantı parçaları | Standart kabin ve fırın boyutlarına sahip kompakt parti hattı |
| Otomotiv ve cihaz bileşenleri | Otomatik püskürtme tabancalarıyla sürekli havai konveyör hattı |
| Büyük fabrikasyon çelik parçalar, kirişler ve çerçeveler | Ağır hizmet tipi konveyör, büyük boyutlu kabin ve fırın, kombine manuel ve otomatik püskürtme uygulaması |
| İnşaat makineleri ve karşı ağırlık dökümleri | Ağır dökümler için elektroforez ve toz kaplama aşamalarını birleştiren asılı otomatik hat |
Tekrarlanan birkaç planlama hatası, yeni bir planlama yapıldığında ortaya çıkma eğilimindedir. Kaplama Üretim Hattı Hizmet vereceği sektör ne olursa olsun belirleniyor.
Ekipman boyutlandırmasını tamamlamadan önce parça spesifikasyonları (maksimum uzunluk, ağırlık ve yüzey alanı) üzerinde çalışmak, bu sorunların yalnızca bir süre sonra keşfedilmesini önlemeye yardımcı olur. Kaplama Üretim Hattı zaten kurulu ve beklentilerin altında çalışıyor.
A Kaplama Üretim Hattı Tamamen günümüzün parça boyutlarına ve üretim hacmine göre inşa edilen sistemler, eğer bir tesis daha sonra başlangıçta tahmin edilenden daha büyük sözleşmeler veya daha ağır parçalar üstlenirse, hızla bir darboğaz haline gelebilir. Mevcut gereksinimlerin ötesinde konveyör yük kapasitesi ile birlikte kabin ve fırın boyutlarında mütevazı bir ekstra açıklık oluşturmak, üretim talepleri arttığında çekirdek ekipmanı yenilemek veya değiştirmekten genellikle çok daha ucuzdur. Bu tür bir esnekliği önceden planlayan tesisler, genellikle komple hattın yeniden tasarlanması gerekmeden yeni proje türlerini üstlenmeyi daha kolay buluyor; aksi takdirde, ekipman değişimi sırasında haftalarca hizmet dışı kalma süresi anlamına gelebilir.
Jiangsu Yueze Çevre Koruma Equipment Co., Ltd. komple tasarım ve üretim yapar Kaplama Üretim Hattı elektroforez sprey arıtma sistemleri, elektrostatik toz kaplama serileri, kızılötesi radyasyon kurutma ekipmanları ve otomatik taşıma sistemleri dahil olmak üzere inşaat makineleri, çelik fabrikası, dökümhane ve tarım makineleri endüstrilerine hizmet veren ekipmanlar. Şirketin ürün yelpazesi, çekirdek kaplama prosesinin yanı sıra, ön arıtmayı ve emisyonları düzenleme sınırları dahilinde tutması gereken tesisleri destekleyen çevresel atık gaz arıtma ekipmanlarını da kapsamaktadır.
Yeni veya yükseltilmiş bir tesis planlayan bir tesis için Kaplama Üretim Hattı , genel bir standart konfigürasyonu uyarlamak yerine, ön arıtma tanklarını, fırınları ve konveyör sistemlerini gerçek parça spesifikasyonlarına göre boyutlandırma konusunda deneyimli bir tedarikçiyle çalışmak, hat günlük üretimde çalışmaya başladıktan sonra üretim darboğazlarından ve eşit olmayan kürleme kalitesinden kaçınmanın en güvenilir yoludur.
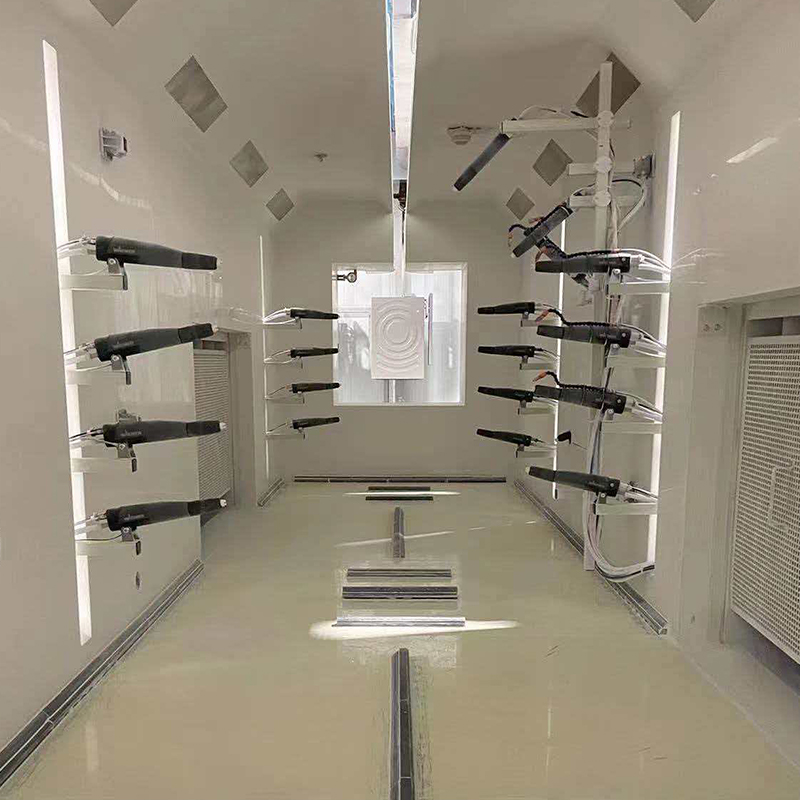
Hırdavat, otomobil parçaları, mühendislik makineleri, metal mobilyalar, sanatsal rögar kapakları, belediye tesisleri ve hassas bileşenler gibi metal iş parçalarında yaygın olarak kullanılır; kütle ...
See Details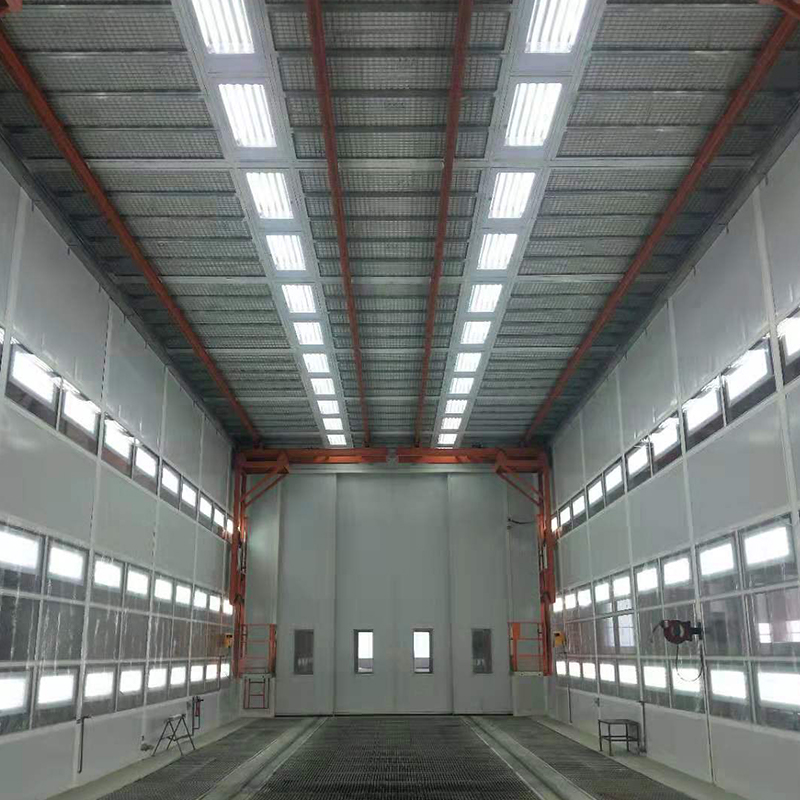
Tahıl tankı kamyonu gövde imalatı ve yenilemesi için özel olarak tasarlanmış, çeşitli tahıl tankı kamyonu türlerine (tahıl taşıma tankı kamyonu, dökme tahıl tankı kamyonu, gıda sınıfı tahıl tankı k...
See Details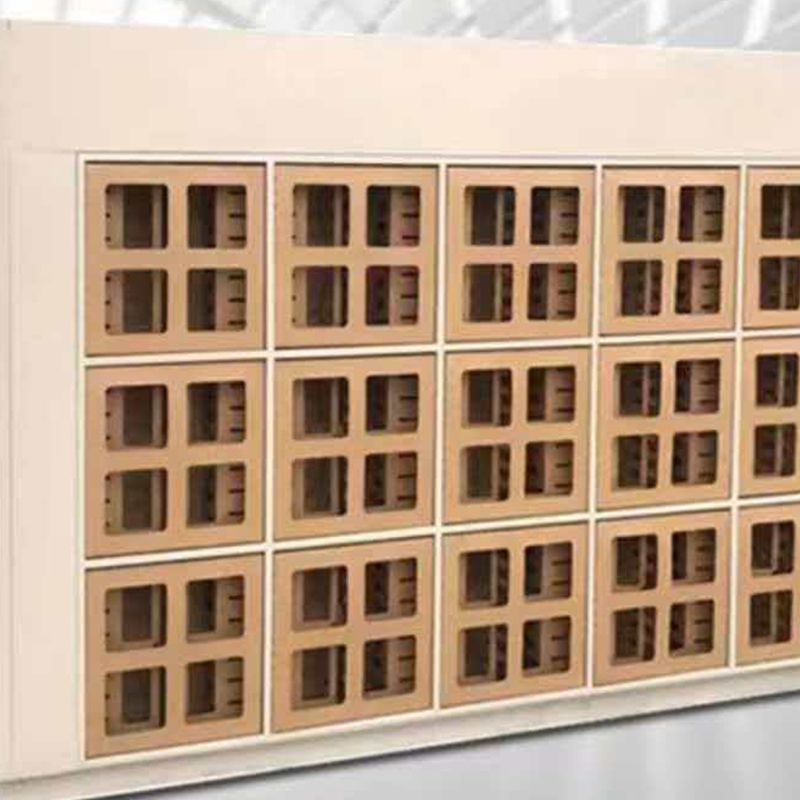
Cardboard Paint Arresto, esas olarak yüksek kaliteli oluklu mukavva, filtre pamuğu ve su geçirmez kaplamadan yapılmış, boya buharını yakalamak ve filtrelemek için kullanılan profesyonel bir ekipman...
See Details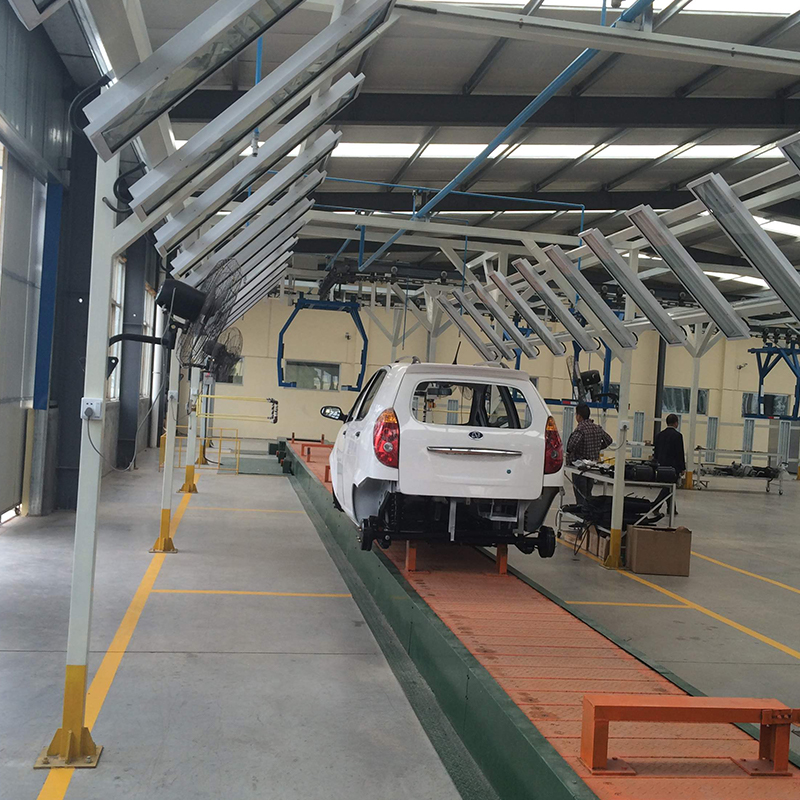
Elektrikli araçlar (EV'ler) için özel olarak tasarlanmış, çeşitli EV türlerine (yolcu EV'si, ticari EV, yeni enerji lojistik aracı) ve EV bileşenlerine uygulanabilen profesyonel elektrofo...
See Details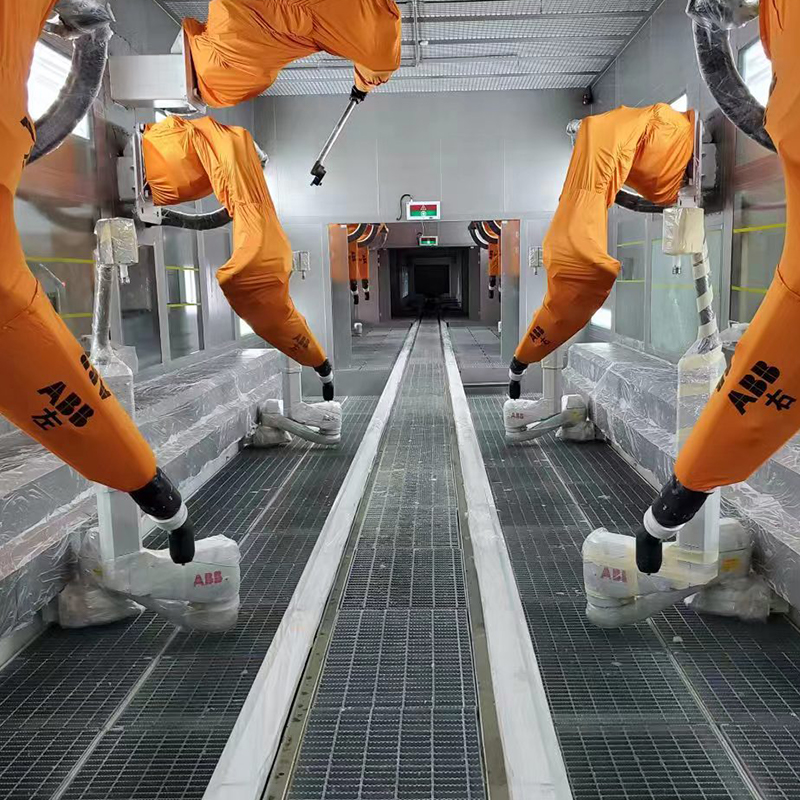
Çeşitli motor kasa tiplerine (elektrikli araç motor kasası, endüstriyel motor kasası, ev tipi motor kasası, yüksek sıcaklık motor kasası, alüminyum alaşımlı/çelik motor kasası) uygulanabilen, motor...
See Details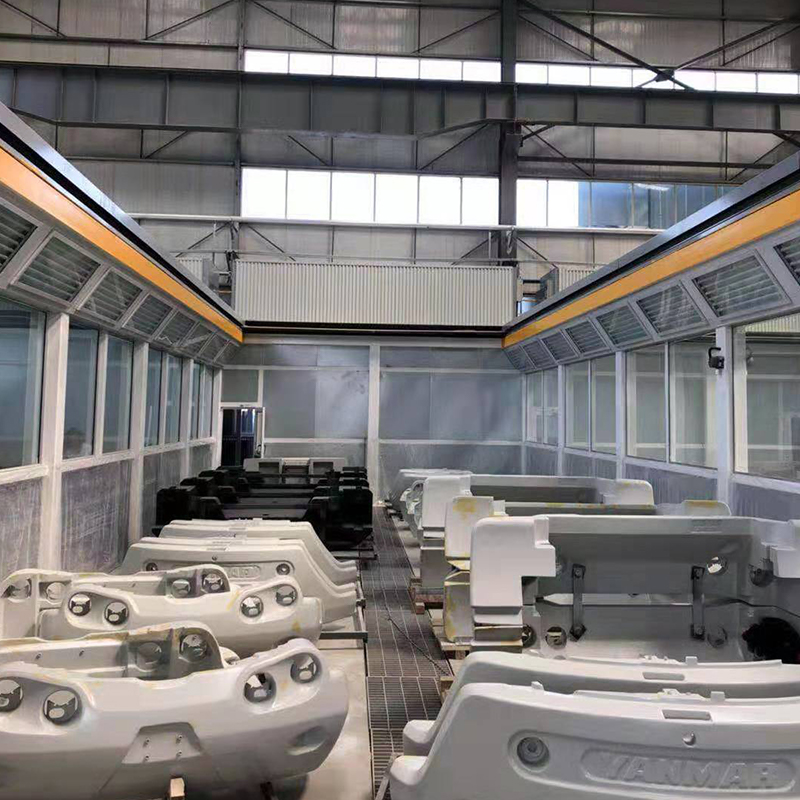
Çeşitli araba tekerleği tiplerine (çelik jant, alüminyum alaşımlı jant, dövme jant, döküm jant, binek otomobil tekerleği, ticari araç tekerleği) uygulanabilen, otomobil tekerleği üretimi ve yenilem...
See DetailsÖzelleştirilmiş Endüstriyel Kaplama Sisteminizi Oluşturun
İş parçası bilgilerinizi, üretim kapasitenizi, kaplama prosesinizi, atölye düzeninizi ve çevre gereksinimlerinizi bize gönderin. Yueze, projenizi değerlendirmenize ve uygun bir kaplama, taşıma, kurutma ve çevresel arıtma çözümü geliştirmenize yardımcı olacaktır.
Ana menü
Ürünler
Bize Ulaşın
Şirket Adresi:
No. 12, Park Bulvarı, Shanggang Endüstri Parkı, Jianhu, Yancheng Şehri, Jiangsu Eyaleti
Hemen Bize Mesaj Gönderin!
Bizi takip edin: