
Büyük dökümler ve ağır kamyon parçaları için özel olarak tasarlanmış, çeşitli büyük dökümlere (mühendislik dökümleri, madencilik ekipmanı dökümleri, endüstriyel dökümler) ve ağır kamyon bileşenleri...
See Details
Yueze Çevre Koruma, profesyonel teknoloji ve ince işçilikle tek elden uyumlu endüstriyel yüzey işleme çözümleri sunar.
 Soruları Alın
2026-09-25
Bir otomotiv parçaları fabrikasının çelik zemininde, sıvı boyadan toz boyaya geçiş kararı nadiren tek bir dramatik başarısızlıktan kaynaklanır. Genellikle yavaş bir şekilde birikir: garanti kapsamındaki şeffaf kaplama kabarcığı, OEM denetçisinden gelen aşırı püskürtme şikayeti, giderek artan solvent imha faturası. Süreç mühendisi araştırmaya başladığında otomotiv için toz kaplama , soru artık sıvı boya döngüsünün çıkarılıp çıkarılmayacağı değil. Sorun, bakımı ikinci bir tam zamanlı işe dönüştürmeden, vardiya başına binlerce parçanın toleranslarını koruyan bir toz hattının nasıl oluşturulacağıdır.
Filmin kendisiyle başlayın. Bir termoset toz oluşur 60 ila 100 mikron (2,4 ila 4,0 mil) Tek geçişte kürlenmiş filmin kalınlığı artarken, solvent bazlı otomotiv astarları ve son katları genellikle yalnızca 25 ila 35 mikrona ulaşır. Daha kalın, tamamen çapraz bağlı film, çakıl darbesini emer ve nemi alt tabakadan uzak tutar. Doğru şekilde ön işleme tabi tutulmuş bir askı braketinde bu fark, tuz püskürtme testinde hızlı bir şekilde ortaya çıkar: toz boyalı parçalar, sıvı boyalı parçalarla karşılaştırıldığında kırmızı pas ortaya çıkmadan önce genellikle kabaca iki kat daha fazla maruz kalma süresine dayanır.
Ekonomik durum da aynı derecede doğrudandır. Tipik bir sıvı püskürtme kabininde transfer verimliliği yüzde 40 ila 60 arasındadır. Siklon kurtarma itmeli toz sistemleri yüzde 95'in üzerinde malzeme kullanımı Çünkü fazla püskürtme, besleme hunisine geri çekilerek yeniden kullanılır. Parçanın, tabancanın beslediği her 500 gram için yalnızca 60 gram tuttuğu bir hatta, bu geri kazanım oranı, her ay yüzlerce kilogram kaplama malzemesinden tasarruf edilmesini sağlar.
Düzenleme baskısı argümanı tamamlıyor. Toz, ihmal edilebilir düzeyde VOC yayar, tehlikeli solvent atığı oluşturmaz ve geri kazanılmayan aşırı püskürtme genellikle tehlikesiz katı atık olarak değerlendirilebilir. Her yenileme döngüsünde hava izinlerini yeniden müzakere eden tesisler için bu, uyumluluğu basitleştirir ve izleme maliyetlerini azaltır.
| Mülkiyet | Toz kaplama | Sıvı boya |
|---|---|---|
| Tipik film kalınlığı | 60–100 mikron | 25–35 mikron |
| Malzeme kullanımı | İyileşmeyle birlikte %95–98 | %40–60 |
| Uygulandığı şekliyle VOC içeriği | İhmal edilebilir | 300–600 gr/L |
| Kenar ve girinti kapsamı | iyi | Orta |
| Yeniden çalışma yolu | Yakmak veya kimyasal şerit | Zımparalayın ve yeniden boyayın |
Her parça toz hattına ait değildir. Kapılar, çamurluklar ve çatı kaplamaları gibi büyük, düz, A Sınıfı dış paneller hala genellikle sıvı sistemlerle boyanmaktadır çünkü üretim hızında uygulanan toz, geniş yüzeylerde hafif portakal kabuğu dokusu bırakabilir. Bununla birlikte, gövde altı, şasi ve akülü elektrikli bileşenlerden oluşan uzun bir liste, barut için gerçekten daha uygundur:
 Araba Tekerleği İçin Sprey Kaplama Hattı Araba tekerleği üretimi ve yenilemesi için özel olarak tasarlanmış, çeşitli araba tekerleği türlerine (çelik jant, alüminyum alaşımlı) uygulanabilen profesyonel sprey kaplama hattı... Ürünü Görüntüle →
Bir üretim tozu hattı, abartılı bir püskürtme kabini değildir. Her zaman dengede kalması gereken beş aşamadan oluşan koordineli bir dizidir:
Hat ancak bu aşamalar dengede kaldığında çalışır. Fırının sıcaklık gradyanı aşağıdakilerden daha büyükse Kısmi genişlikte ±5°C Kalın ve ince kesitler farklı oranlarda kürlenir, bu da görünen kısımlarda renk farklılıklarına ve işlevsel kısımlarda tutarsız sertliklere neden olur. Konveyör hızı kayarsa püskürtme kabininde kalma süresi değişir ve film kalınlığı eşitsiz hale gelir. Yıkama tüneli ile soğutma istasyonu arasında ne olduğuna dair bileşen düzeyinde bir döküm için şu makalemize bakın: Bir kaplama üretim hattının hangi ekipmanlara sahip olduğu .
 Toz Boya Hattı Donanım, otomobil parçaları, mühendislik makineleri, metal mobilyalar, sanat rögar kapakları, belediye tesisleri ve hassas bileşenler gibi metal iş parçalarında yaygın olarak kullanılır... Ürünü Görüntüle →
Otomotiv kullanımına yönelik toz boya hattı satın almak, tek bir kabin satın almaktan farklıdır. Bir üretim vaadi satın alıyorsunuz: Hattın saatte X parçayı, tanımlanmış bir film kalınlığında, tanımlanmış bir kalite limiti dahilinde kaplaması ve bunu yıllarca sürdürmesi gerekiyor. Her spesifikasyon bu dört sayıya göre test edilmelidir.
Birçok EV bileşen serisi aynı zamanda korozyon direnci için ince bir e-kaplama astarını aşınmaya karşı koruma için toz üst katmanla birleştirir. Araç üretimi için bu unsurların nasıl bir araya geldiğini görmek isteyen üreticiler, otomotiv ve EV üretim çözümleri Ön işlemden son denetime kadar tüm aşamayı kapsar.
 Elektrikli Araçlar için Elektroforez Kaplama Hattı Elektrikli araçlar (EV'ler) için özel olarak tasarlanmış, çeşitli EV tiplerine (yolcu EV'si, ticari EV, yeni enerji lojistikleri) uygulanabilen profesyonel elektroforez kaplama hattı... Ürünü Görüntüle →
Hat yayına girdikten sonra kaliteye görüşlerle değil ölçümlerle karar verilir. İlki film kalınlığı tutarlılığı . Vardiya başına birkaç parçada aynı beş veya altı noktada manyetik kalınlık ölçer (çelik için) veya girdap akımı ölçer (alüminyum için) kullanın ve sonuçları kaydedin. Yüksek ve düşük okumalar arasında 15 mikrondan fazla bir fark genellikle silah hızı, mesafe veya hava akışı sorunlarına işaret eder.
İkincisi ise bütünlüğü tedavi etmek . Kürlenmiş yüzeyi metil etil ketonla silen MEK sürtünme testi, tozun tamamen çapraz bağlanıp bağlanmadığını size söyler. Çoğu otomotiv spesifikasyonu, solventin alt tabakaya nüfuz etmeden 25 ila 50 çift sürtünmeyi kabul eder. Kalem sertliği testi yedek olarak çalışır: kürlenmiş termosetler genellikle 2H veya daha sert ölçülür.
Üçüncüsü Ulaşılması zor alanlarda kapsama alanı . Faraday kafesi etkilerinin neden olduğu çıplak metal noktaları açısından girintileri, kenarları ve dişli delikleri inceleyin. Girintiler ince görünüyorsa, tozu bu boşluklara itmek için hattın daha fazla hava akışına veya ayarlanmış tabanca açılarına ihtiyacı vardır.
Alüminyum motor gövdeleri ve dökme demir braketler gizli bir risk taşır: gaz çıkarma . Gözenekli bir döküm kürleme fırınında ısındığında, sıkışan hava ve kalıp ayırıcı artıklar genişler ve hala erimekte olan film boyunca patlayarak krater benzeri kusurlar bırakır. Ön pişirme adımı veya gözenekli yüzeyler için formüle edilmiş yüksek akışlı toz, bu reddedilmelerin çoğunu önleyebilir.
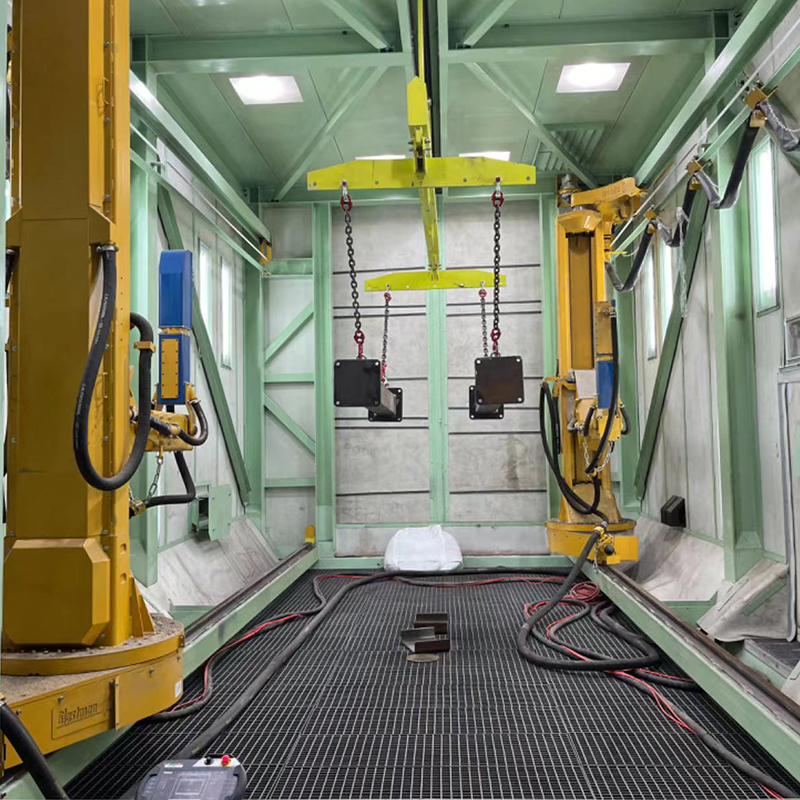
Büyük dökümler ve ağır kamyon parçaları için özel olarak tasarlanmış, çeşitli büyük dökümlere (mühendislik dökümleri, madencilik ekipmanı dökümleri, endüstriyel dökümler) ve ağır kamyon bileşenleri...
See Details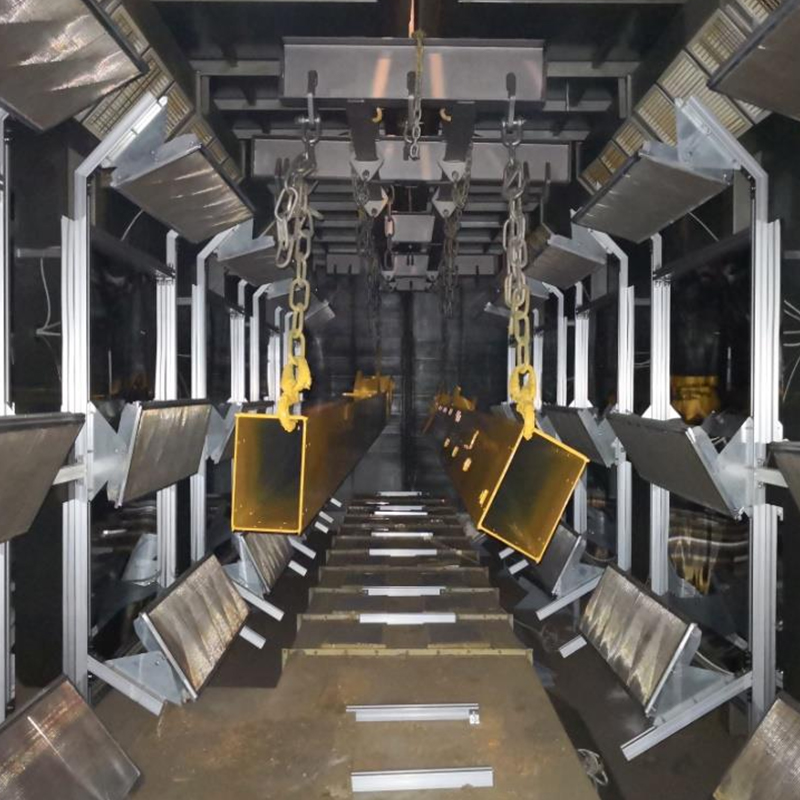
Otomobil jantı üretimi ve yenilemesi için özel olarak tasarlanmış, çeşitli otomobil jantı tiplerine (çelik jant, alüminyum alaşımlı jant, dövme jant, döküm jant, binek otomobil jantı, ticari araç j...
See Details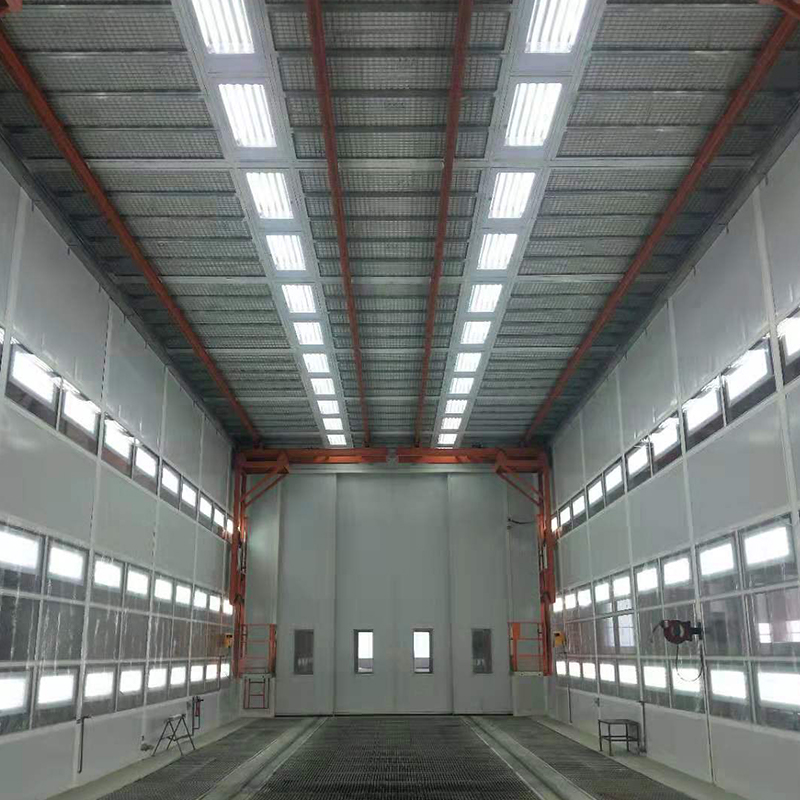
Tahıl tankı kamyonu gövde imalatı ve yenilemesi için özel olarak tasarlanmış, çeşitli tahıl tankı kamyonu türlerine (tahıl taşıma tankı kamyonu, dökme tahıl tankı kamyonu, gıda sınıfı tahıl tankı k...
See Details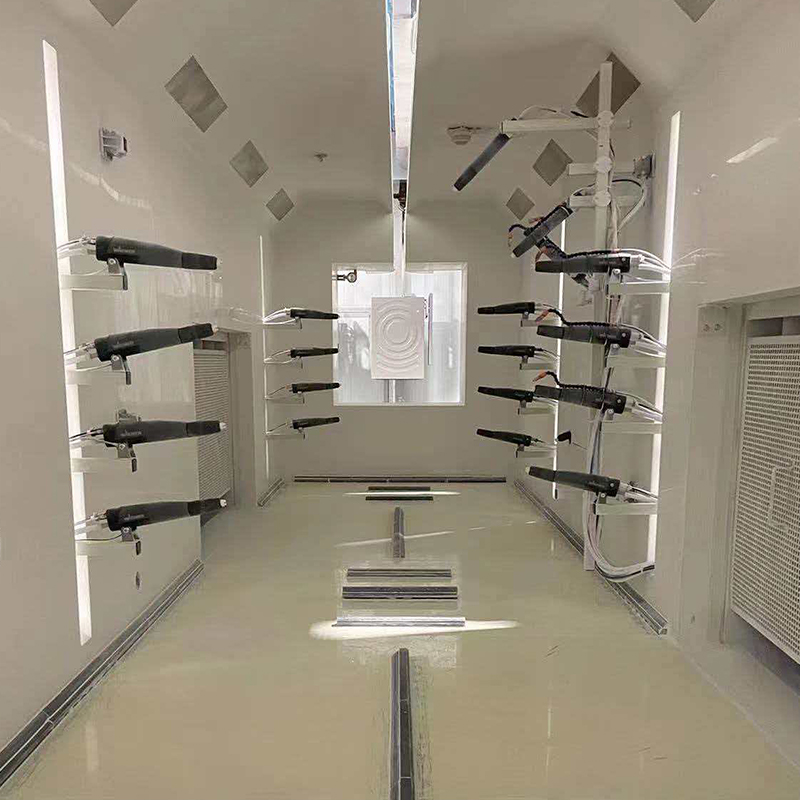
Hırdavat, otomobil parçaları, mühendislik makineleri, metal mobilyalar, sanatsal rögar kapakları, belediye tesisleri ve hassas bileşenler gibi metal iş parçalarında yaygın olarak kullanılır; kütle ...
See Details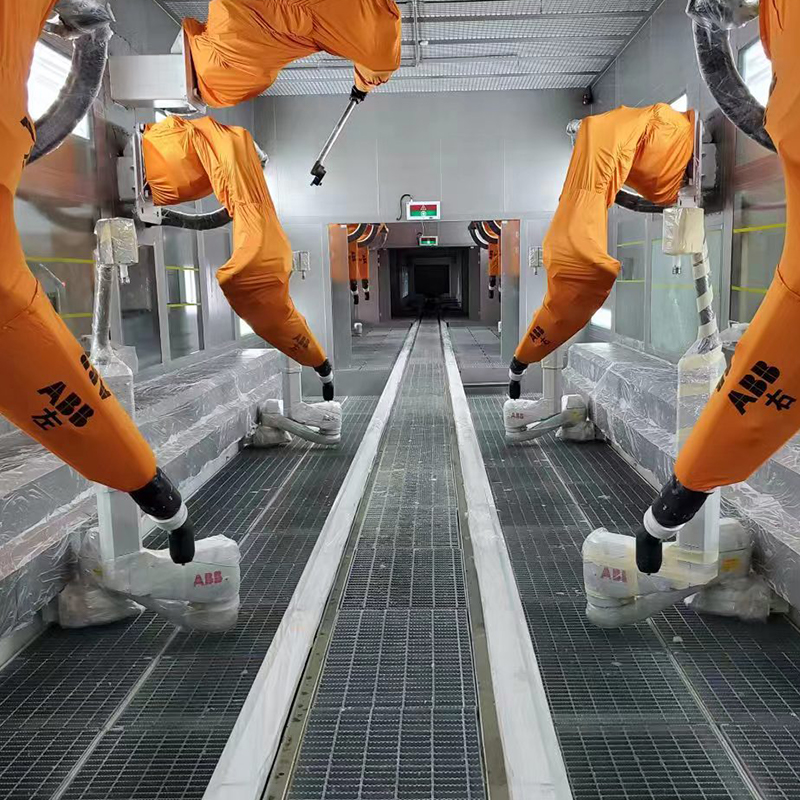
Çeşitli motor kasa tiplerine (elektrikli araç motor kasası, endüstriyel motor kasası, ev tipi motor kasası, yüksek sıcaklık motor kasası, alüminyum alaşımlı/çelik motor kasası) uygulanabilen, motor...
See Details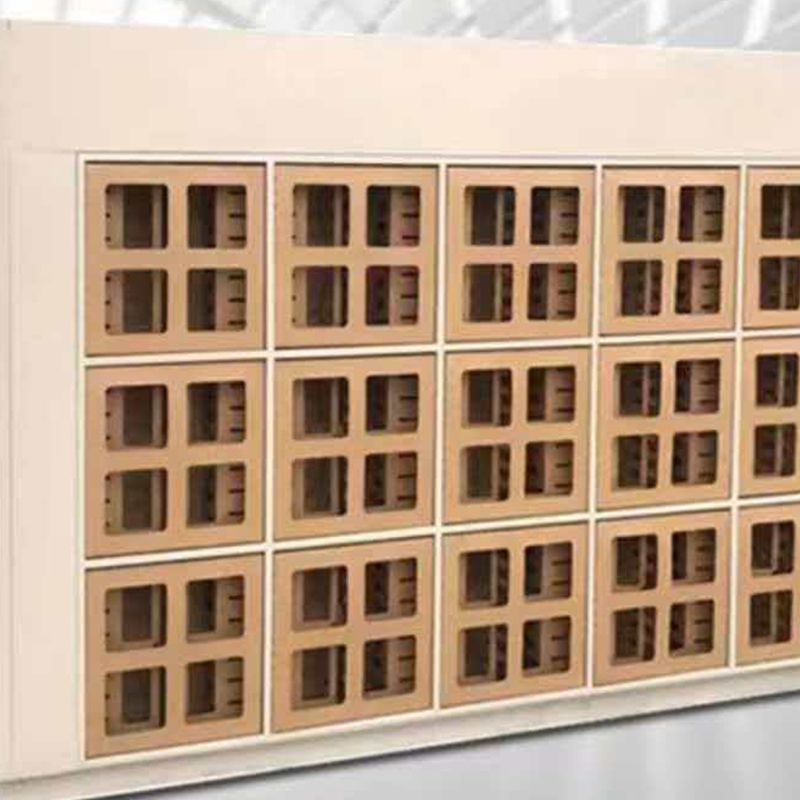
Cardboard Paint Arresto, esas olarak yüksek kaliteli oluklu mukavva, filtre pamuğu ve su geçirmez kaplamadan yapılmış, boya buharını yakalamak ve filtrelemek için kullanılan profesyonel bir ekipman...
See DetailsÖzelleştirilmiş Endüstriyel Kaplama Sisteminizi Oluşturun
İş parçası bilgilerinizi, üretim kapasitenizi, kaplama prosesinizi, atölye düzeninizi ve çevre gereksinimlerinizi bize gönderin. Yueze, projenizi değerlendirmenize ve uygun bir kaplama, taşıma, kurutma ve çevresel arıtma çözümü geliştirmenize yardımcı olacaktır.
Ana menü
Ürünler
Bize Ulaşın
Şirket Adresi:
No. 12, Park Bulvarı, Shanggang Endüstri Parkı, Jianhu, Yancheng Şehri, Jiangsu Eyaleti
Hemen Bize Mesaj Gönderin!
Bizi takip edin: